
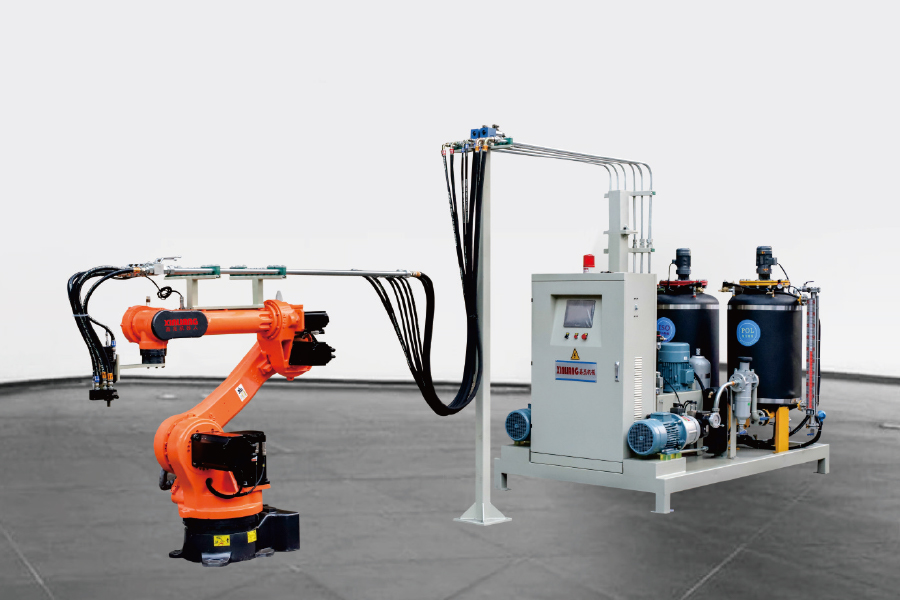
The robot brand can be customized, and the six-axis manipulator is used. 폼 장비와의 조합에 파이프 라인과 고압 믹싱...
세부 사항 를 참조하십시오
폴리우레탄 폼 제조: 공정, 장비 및 라인 선택 가이드
업계 뉴스-캐비닛 발포를 사내로 가져오기로 결정한 냉장고 공장은 일반적으로 동일한 질문으로 시작합니다. 목표가 안정적인 밀도, 공극 없음 및 5분 미만의 탈형 시간이라면 폴리우레탄 폼 제조에서 실제로 요구하는 것은 무엇입니까? 기계 데이터시트에 답이 인쇄되는 경우는 거의 없습니다. 이는 혼합 비율, 두 구성 요소의 온도 및 샷이 캐비티에 배치되는 방식에 따라 결정됩니다.
짧은 버전: 폴리우레탄 폼 제조는 화학 반응에 따른 정밀 계량 공정입니다. 비율, 혼합 에너지 및 분사 패턴을 제어하면 폼이 예상대로 작동합니다. 그 중 하나라도 통제력을 잃으면 금형 압력이 아무리 커도 부품을 구할 수 없습니다.
아래 섹션에서는 원자재 탱크에서 탈형 스테이션까지의 프로세스를 따르고, 고압 시스템과 저압 시스템이 분기되는 위치를 설명하고, 어떤 장비 구성이 어떤 생산 규모에 적합한지 설명합니다.
화학으로 시작한 다음 기계 크기 조정
두 개의 액체 흐름이 혼합 헤드에서 만납니다. A면은 폴리올, 촉매, 계면활성제, 발포제, 그리고 많은 경질 제제의 경우 물 등의 폴리올 혼합물입니다. B면은 이소시아네이트이며 경질 폼의 경우 고분자 MDI이거나 유연한 등급의 경우 MDI/TDI 혼합물입니다. 믹싱 헤드 하류의 모든 것은 정확한 순간에 정확한 비율, 온도 및 압력으로 두 스트림을 전달하기 위해 존재합니다.
비율은 일반적으로 구매 시 얻는 것보다 더 많은 주의를 기울일 가치가 있습니다. 경질 폼은 일반적으로 약 100과 110 사이의 지수에서 실행되며, 여기서 지수는 실제 이소시아네이트 충전량과 화학양론적 요구 사항을 비교합니다. 몇 퍼센트 포인트의 드리프트는 셀 구조, 압축 강도 및 탈형 거동을 변화시키며, 일단 폼이 상승하면 수정하기가 매우 어렵습니다.
모든 샷이 통과하는 4단계
- 크림타임: 발포제가 기화되고 반응이 시작되면서 액체 구름이 팽창하기 시작합니다.
- 젤 시간: 폴리머 네트워크는 가스 기포를 제자리에 고정할 만큼 충분한 강도를 구축합니다.
- 상승 시간: 발포제와 물-이소시아네이트 반응에서 나오는 이산화탄소에 의해 폼이 팽창하여 공동을 채웁니다.
- 경화 및 탈형: 부품은 왜곡 없이 제거될 수 있을 만큼 충분한 그린 강도를 얻습니다.
이러한 창은 공식에 의해 설정되지만 기계가 매 사이클마다 동일한 샷 중량, 비율 및 혼합 품질을 반복하는 경우에만 재현 가능합니다.
제조 순서, 단계별
잘 운영되는 라인에서 폴리우레탄 폼 제조는 부품이 냉장고 캐비닛이든 자동차 시트 패드이든 고정된 순서를 따릅니다.
- 원료를 컨디셔닝합니다. 폴리올과 이소시아네이트는 일반적으로 섭씨 20~25도 정도의 온도로 유지되는 재킷 탱크에 보관되며 건조 질소가 이소시아네이트를 덮어 수분을 차단합니다.
- 두 스트림을 측정합니다. 고압 시스템은 축 피스톤 또는 기어 펌프를 사용하며 각 구성 요소는 생산 시작 전에 무게로 보정됩니다.
- 압력을 가하고 재순환시키십시오. 두 스트림 모두 최대 작동 압력에서 탱크로 다시 순환되므로 헤드는 즉시 발사할 준비가 됩니다.
- 충돌하여 혼합합니다. 고압 수두에서는 두 흐름이 작은 챔버에서 고속으로 충돌하고 밀리초 내에 혼합됩니다.
- 금형이나 캐비티에 주입합니다. 샷 무게, 타설 패턴 및 주입 시간은 캐비티가 균일하게 채워지는지 또는 공기를 가두는지 여부를 결정합니다.
- 상승과 겔을 허용합니다. 금형 온도와 환기는 폼이 내부 공극 없이 모서리에 도달하는지 여부를 결정합니다.
- 이형하고 치료하고 검사합니다. 부품을 다듬고 무게를 측정한 후 밀도와 표면 품질을 확인합니다.
아래 다이어그램은 이러한 단계가 일반적인 고압 발포 설치에 어떻게 매핑되는지 보여줍니다.
고압 vs 저압 발포: 라인이 다른 곳
가장 큰 단일 장비 결정은 혼합 원리입니다. 이는 유지 관리 루틴, 용제 사용 및 라인이 안정적으로 처리할 수 있는 최소 샷 크기를 형성하기 때문입니다.
| 품목 | 고압 발포 | 저압 발포 |
|---|---|---|
| 혼합방법 | 작은 챔버에서 충돌 혼합 | 혼합실에서 기계적 교반 |
| 작동 압력 | 대략 100-200bar | 대략 5-20bar |
| 챔버 청소 | 일반적으로 촬영 간 자체 청소 | 일반적으로 솔벤트 플러싱이 필요합니다. |
| 작은 샷의 반복성 | 매우 높음 | 챔버 용량에 따라 제한됨 |
| 일반적인 애플리케이션 | 냉동 캐비닛, 자동차 부품, 기술 폼 | 가구, 견고한 패널, 소량 작업 |
핵심 기계: 발포 주입 장치 선택
대부분의 공장은 단일 고압 사출기로 시작하여 나중에 자동화를 추가합니다. 첫 번째 결정은 2성분 또는 3성분입니다. 2성분 단위는 폴리올과 이소시아네이트를 측정하고, 3성분 단위는 세 번째 스트림(일반적으로 폴리올에 사전 혼합할 수 없는 발포제, 안료 또는 첨가제)을 추가합니다.
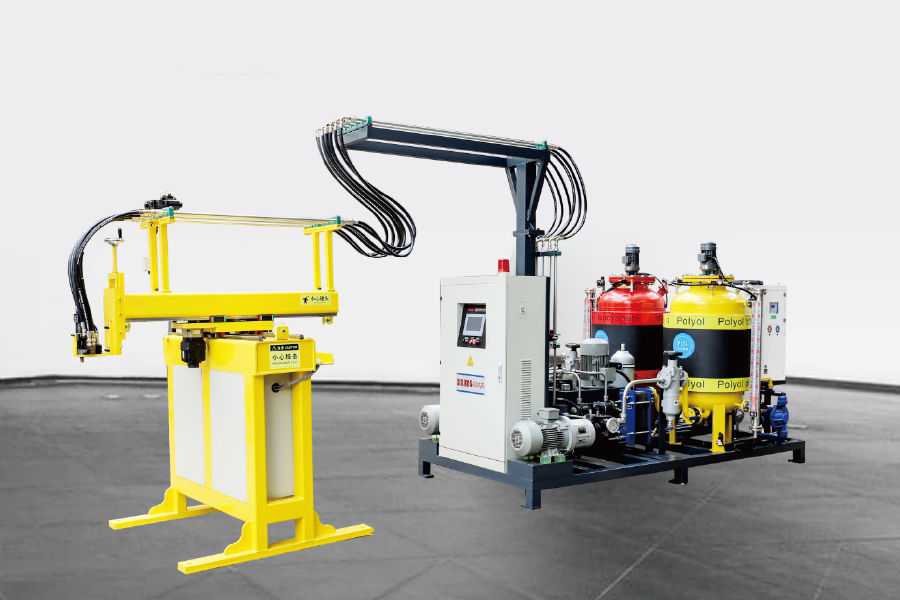
 2액형 폴리우레탄 고압 발포 사출기 기존의 폴리우레탄 고압발포 사출기는 180° 회전 사출을 위해 로커암을 사용합니다. 로커암의 길이는 맞춤 설정할 수 있습니다. 그것은 내가 ... 제품보기 →
자동화 옵션과 실제로 변경되는 사항
- 고정 헤드: 단일 금형 위치 또는 고정 장치에 적합한 최저 비용 배열입니다.
- 트랙 장착형 헤드: 헤드는 금형 라인을 따라 이동하므로 하나의 기계가 여러 스테이션을 순차적으로 서비스할 수 있습니다.
- XY축 조작기: 평평한 금형 위에 프로그래밍된 타설 경로로, 패널 및 얕은 캐비티 모양에 유용합니다.
- 6축 로봇: 반복 가능한 3차원 타설 패턴. 일반적으로 부품 형상이 자주 변경되는 경우 선택됩니다.
투자 회수는 일반적으로 원시 속도보다는 반복성에서 비롯됩니다. 단단한 밴드 내부에 샷 중량을 유지하는 기계는 단순히 더 빠르게 순환하는 기계보다 스크랩과 과포장을 훨씬 더 안정적으로 줄여줍니다.
라인 레이아웃: 출력 볼륨이 구성을 변경하는 경우
단일 기계와 고정 금형은 어느 정도까지 잘 작동합니다. 탈형 시간이 하나의 금형을 로드, 닫기, 발포, 경화 및 언로드하는 데 필요한 시간보다 짧으면 해당 금형은 더 이상 기계를 바쁘게 유지할 수 없습니다. 이것이 바로 라인 레이아웃이 좁혀지도록 디자인된 간격이며, 폴리우레탄 발포 장비 범위는 여러 아키텍처로 분할됩니다.
 턴테이블 폼 사출기 생산 라인 턴테이블 발포 사출기 생산 라인에는 턴테이블과 감속 모터가 핵심 구성 요소로 있으며 턴테이블에는 여러 개의 몰드 스테이션이 있습니다... 제품보기 →
- 턴테이블 라인: 로드, 폼, 경화 및 언로드 위치를 통해 금형 색인을 생성하며 이는 고정된 택트 타임과 소수의 동일한 부품에 적합합니다.
- H형 라인: 몰드 캐리어는 두 개의 평행 레일을 따라 이동하므로 넓은 바닥 공간 없이 더 긴 경화 경로와 더 많은 스테이션을 제공합니다.
- 환형 라인: 동일한 부품이 한 번에 몇 달 동안 실행되는 대량 생산을 위한 연속 루프입니다.
택트타임과 부품 혼합에 따라 선택하세요. 다양한 부품을 운영하는 공장에서는 일반적으로 긴 경화 루프보다 빠른 금형 교체로 더 많은 이점을 얻을 수 있습니다.
사이클로펜탄 및 발포제 선택
발포제 선택은 절연 성능과 라인 주변의 안전 장비를 모두 결정합니다. 사이클로펜탄은 지구 온난화 지수가 낮기 때문에 냉장고 캐비닛과 단단한 단열 패널에 일반적으로 선택되지만 가연성이므로 환기, 전기 분류 및 현장 자재 취급 절차가 변경됩니다.
사이클로펜탄 프리믹스 시스템은 제어된 온도와 압력 하에서 발포제를 폴리올에 혼합하므로 혼합된 폴리올은 이미 발포제를 운반하는 사출기에 도달합니다. 혼합 헤드에서 액체 사이클로펜탄을 별도로 주입하는 것과 비교하여, 사전 혼합은 보다 균일한 셀 구조를 제공하고 농축된 가연성 액체를 폐쇄 루프 내부에 유지합니다.
 사이클로펜탄 프리믹스 시스템 사이클로펜탄 프리믹싱 시스템의 작동 원리 이소시아네이트, 폴리에테르폴리올, 촉매, 포민 등 다양한 폴리우레탄 원료를 정밀하게 측정하고 혼합합니다. 제품보기 →
오래된 탄화플루오르 시스템을 전환하는 공장의 경우 사전 혼합 경로가 관리하기 쉬운 경로인 경우가 많습니다. 기존 사출 기계를 업데이트된 씰과 수정된 제어 매개변수로 자주 유지할 수 있기 때문입니다.
폼 품질을 결정하는 공정 변수
장비가 설치되고 교정되면 대부분의 품질 문제는 다음과 같은 몇 가지 변수로 인해 발생합니다.
- 혼합 비율 드리프트 마모된 펌프 씰, 점도 변화 또는 잘못된 교정으로 인해 발생합니다.
- 구성 요소 온도 이는 제제화 창 밖에 있고 반응성을 변화시킵니다.
- 사출압력 이는 완전한 충돌 혼합에 비해 너무 낮아서 줄무늬 또는 거친 세포가 생성됩니다.
- 타설 패턴 및 샷 중량 공기 주머니를 남기거나 캐비티를 과도하게 포장하는 경우.
- 금형 온도 및 환기 표면 품질과 사이클 타임을 결정하는 요소입니다.
보이드 및 미성형부터 밀도 변화 및 표면 기포에 이르기까지 대부분의 결함은 이 다섯 가지 중 하나로 거슬러 올라갑니다. 매개변수를 무작위로 조정하는 것보다 순서대로 작업하는 것이 더 빠릅니다. 일반적인 PU 폼 결함 및 수정 사항 결함이 처음 나타날 때 유용한 체크리스트입니다.
폴리우레탄 폼 제조에 대해 자주 묻는 질문
Q1. 폴리우레탄 폼 제조란?
이는 발포제가 있는 상태에서 폴리올 블렌드를 이소시아네이트와 반응시킨 후 금형이나 캐비티 내부에서 팽창 폼을 형성하는 공정입니다. 반응에는 몇 초가 걸리므로 비율, 온도 및 혼합 품질이 최종 결과를 결정합니다.
Q2. 고압 및 저압 PU 발포 기계의 차이점은 무엇입니까?
고압 기계는 대략 100-200bar에서 충돌하여 혼합되며 일반적으로 샷 사이에 자체 청소됩니다. 저압 기계는 약 5-20bar에서 기계적으로 구성 요소를 교반하며 일반적으로 혼합 챔버의 용제 세척이 필요합니다.
Q3. 단일 발포 기계와 생산 라인 중에서 어떻게 선택합니까?
탈형 시간을 하나의 금형을 로드 및 언로드하는 데 필요한 시간과 비교하십시오. 하나의 금형이 기계를 계속 사용할 수 없는 경우 턴테이블, H형 또는 환형 라인이 일반적인 대답입니다. 그렇지 않으면 단일 기계 또는 트랙 장착 장치로 충분합니다.
Q4. 경질 PU 폼 단열재에는 어떤 발포제가 사용됩니까?
사이클로펜탄은 지구 온난화 가능성이 낮기 때문에 냉장고 캐비닛 및 견고한 패널에 주류로 선택됩니다. HFO 및 HFC 등급은 응용 분야에서 불연성 시스템이 필요한 경우 계속 사용됩니다.
Q5. 사이클로펜탄 프리믹스 시스템이 필요합니까?
대부분의 사이클로펜탄 라인에는 그렇습니다. 사전 혼합 시스템은 제어된 조건에서 발포제를 폴리올에 혼합하여 셀 균일성을 향상시키고 플래시오프 손실을 줄이며 가연성 액체를 폐쇄 루프 내부에 유지합니다.
Q6. 제조업체는 PU 폼 생산 시 재료 낭비를 어떻게 줄일 수 있습니까?
매 교대마다 두 펌프의 무게를 기준으로 보정하고 구성품 온도를 일정하게 유지하며 타설 패턴을 캐비티에 일치시키고 금형이 과도하게 채워지는 것을 방지합니다. 폴리우레탄 폼 제조 시 대부분의 폐기물은 비율 드리프트와 일관성 없는 샷 중량에서 발생합니다.
관련 제품
-
-
서보 모터 컨트롤, 3 축 조작기를 사용하고 프로그램을 프로그래밍하고, 발포 장비와 결합하고, 파이프 라인 및 고압 믹싱 헤드를 연결하고, 24 시간 자동화 된 생산을 실현하...
세부 사항 를 참조하십시오 -
기존의 폴리 우레탄 고압 발포 주입 기계는 180 ° 회전 주입에 로커 암을 사용합니다. 로커 팔의 길이는 사용자 정의 할 수 있습니다. 대부분의 폴리 우레탄 제품 곰팡이에 ...
세부 사항 를 참조하십시오 -
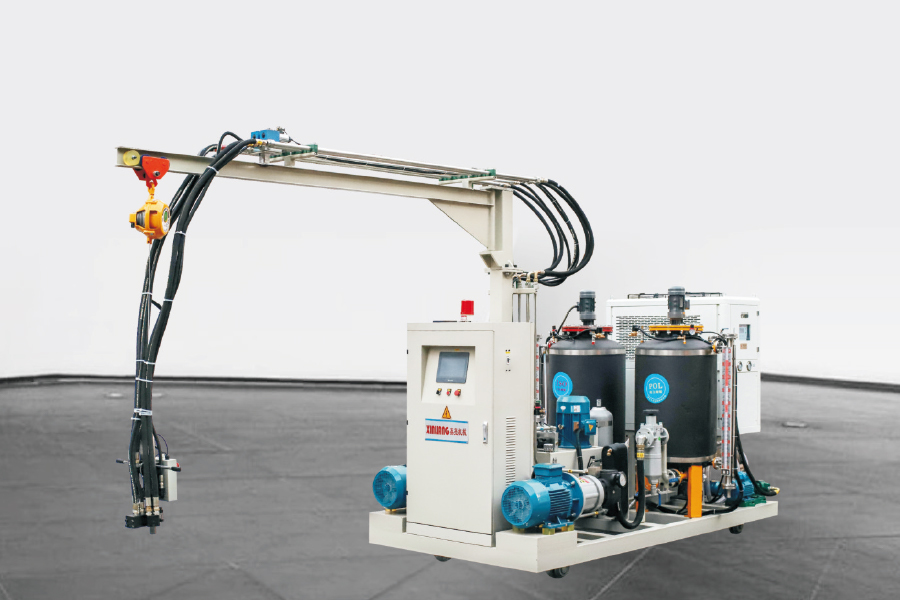
트랙이있는 2 성분 폴리 우레탄 고압 폼 흡입 사출 기계는 기존의 발포 기계와 동일한 구성을 가지며 두 가지 주요 구성 요소로 구성됩니다. 트랙 시스템 : 일반적으로 고강도 ...
세부 사항 를 참조하십시오 -
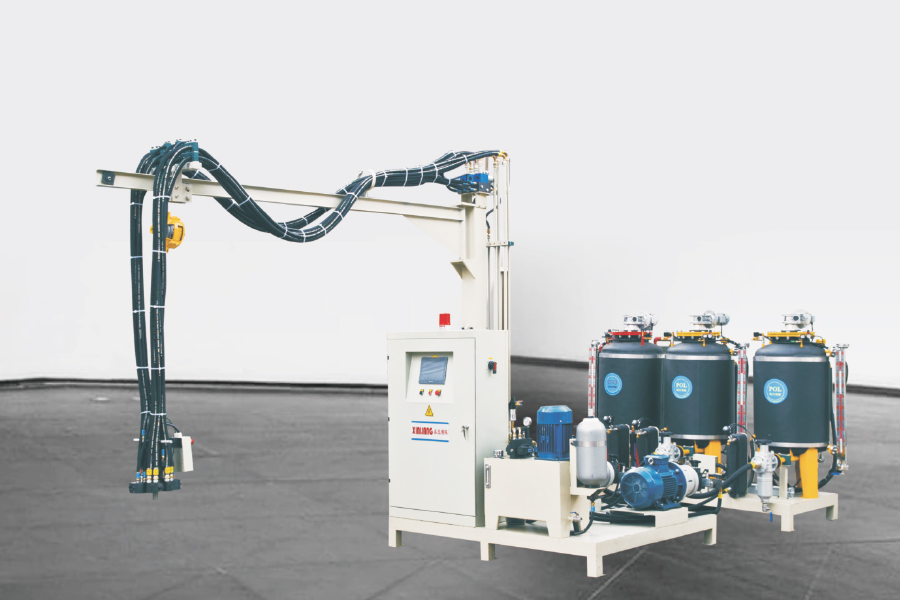
그만큼 3 성분 폴리 우레탄 고압 발포 주입 기계 1 개의 ISO 탱크와 2 개의 폴리 탱크가 있습니다. 이중 밀도 폴리 우레탄 제품을 생산할 수 있습니다. 재료...
세부 사항 를 참조하십시오 -
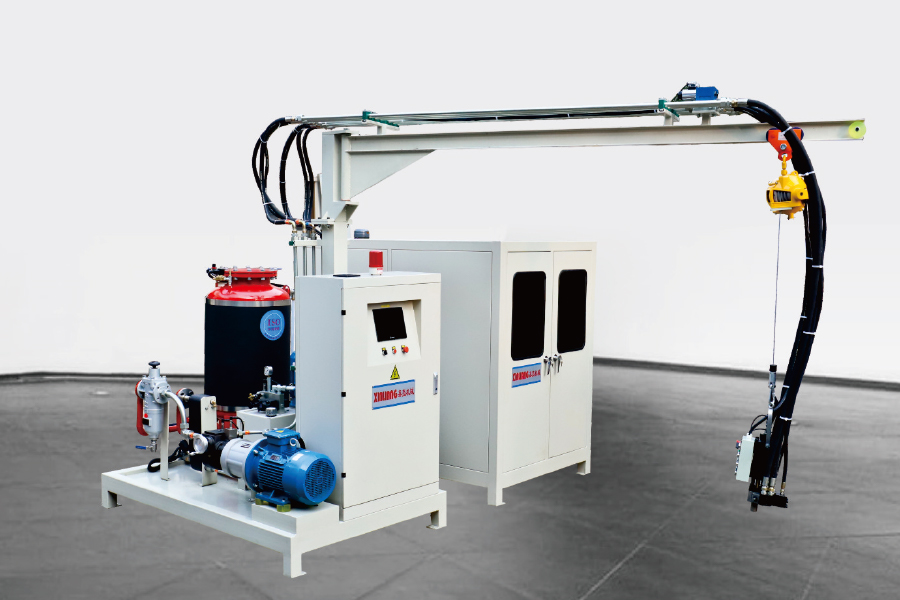
사이클로 펜탄 폴리 우레탄 고압 발포 주입 기계는 폴리가 사이클로 펜탄을 함유 함을 의미합니다. 사이클로 펜탄 원료는 생산 환경에 대한 특정 요구 사항이 있습니다. 따라서, ...
세부 사항 를 참조하십시오 -
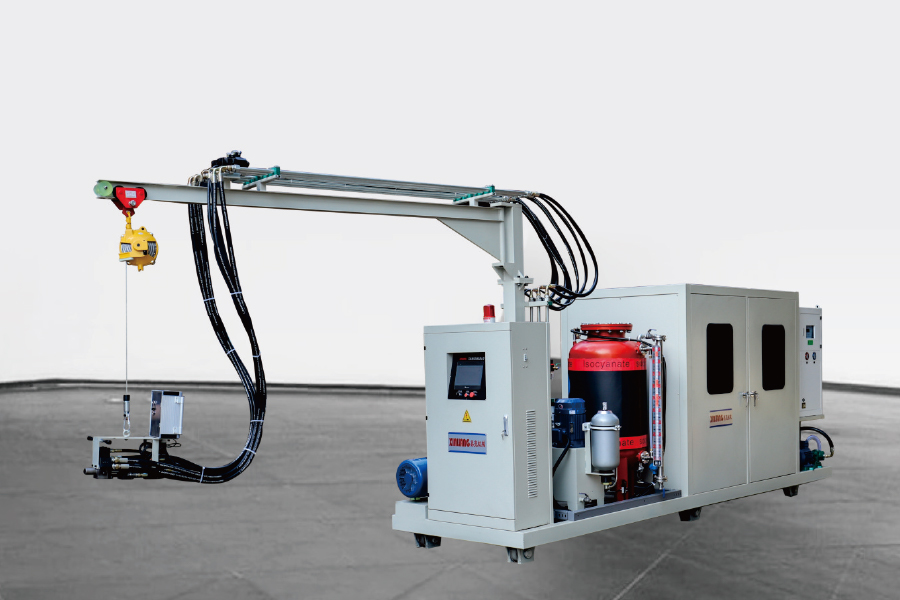
구성은 Cyclopentane 고압 발포 기계와 동일합니다. 유일한 차이점은 기계를 주입을 위해 움직여야하는 일부 고객 공장의 경우 기계 아래에 바퀴가 있다는 것입니다. 주파...
세부 사항 를 참조하십시오 -
사이클로 펜탄 프리믹스 시스템의 작동 원리 특정 공식 비율에 따라 폴리 우레탄 생성물의 후속 생산을위한 균일 한 프리 믹스를 형성하기 위해 이소시아네이트, 폴리 에테르 ...
세부 사항 를 참조하십시오