
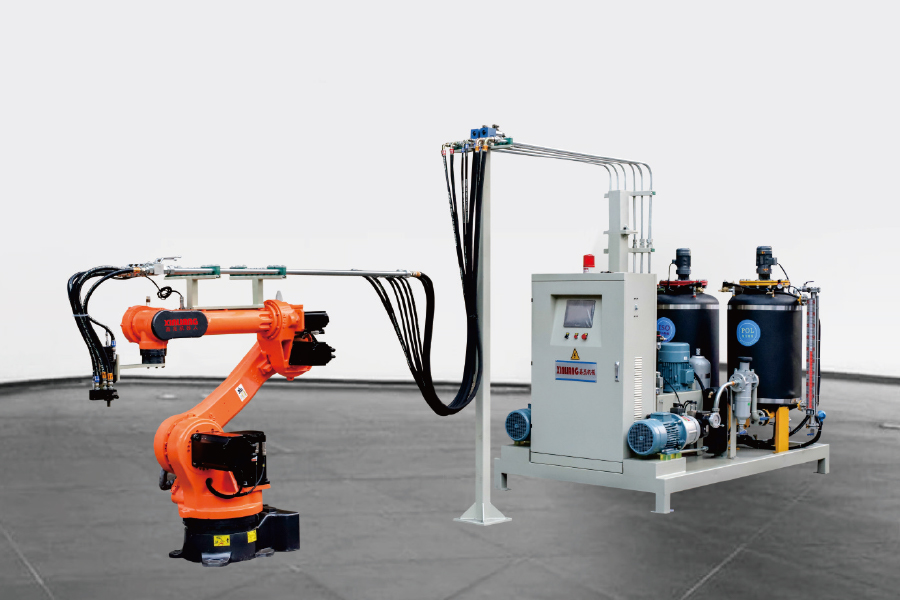
The robot brand can be customized, and the six-axis manipulator is used. 폼 장비와의 조합에 파이프 라인과 고압 믹싱...
세부 사항 를 참조하십시오
폴리우레탄 샌드위치 패널 기계: 폼 주입 장비 선택
업계 뉴스-샌드위치 패널 라인 위로 걸어가면 프레스나 더블 벨트가 모든 관심을 끕니다. 돈은 일반적으로 다른 곳, 즉 믹싱 헤드에 저장되거나 손실됩니다. 동일한 성형 하드웨어가 장착된 두 라인은 폴리올 대 이소시아네이트 비율을 안정적으로 유지하고 균일한 샷을 배치하는 반면 다른 라인은 교대 간 이동하기 때문에 매우 다른 불량률로 가동될 수 있습니다.
이것이 바로 앞선 결론이며 두 생산 경로, 즉 움직이는 표면에 폼을 붓는 연속 이중 벨트 라인과 트랙 또는 로봇 장착 헤드가 계량된 샷을 캐비티에 주입하는 몰드 기반 라인 모두에 적용됩니다. 이 가이드의 나머지 부분에서는 폴리우레탄 샌드위치 패널 기계에 실제로 포함되는 내용, 폼 장비가 유지되는 위치, 구매 주문에 기록할 가치가 있는 사양에 대해 자세히 설명합니다.
폴리우레탄 샌드위치 패널 기계에 실제로 포함되는 내용
이 문구는 느슨하게 사용됩니다. 일부 공급업체는 전체 라인을 의미합니다. 구매자는 종종 발포 장비만을 의미합니다. 작동하는 시스템에는 일반적으로 5개의 블록이 있습니다.
- 계량 장치 — 구성 요소 비율과 온도를 안정적으로 유지하는 탱크, 펌프, 열 교환기 및 유량계.
- 고압 믹싱 헤드 — 폴리올과 이소시아네이트 흐름이 만나 반응하는 곳.
- 헤드 포지셔닝 하드웨어 — 고정 유동점, 트랙, XY 갠트리 또는 6축 로봇.
- 하드웨어 성형 - 라미네이터 및 측면 씰이 있는 이중 벨트 컨베이어 또는 금형 캐리어, 프레스 및 탈형 스테이션.
- 제어 및 안전 — 레시피 관리, 가스 감지, 환기 및 종료 논리.
연속 및 불연속 라인은 이 코어를 공유하지만 다르게 로드합니다. 연속선에서는 머리가 고정되어 있고 벨트가 그 아래로 움직이는 경우가 많습니다. 출력은 분당 킬로그램으로 측정되며, 단발성 정확도보다 몇 시간 동안 작동하는 동안 비율 안정성이 더 중요합니다. 성형 라인에서 헤드는 이동하며 단위는 샷당 그램입니다. 40kg/m3의 50mm 코어가 있는 1,200 x 2,400mm 패널에는 크림 시간이 만료되기 전에 고르게 배치된 대략 6kg의 폼이 필요합니다.
주입 시스템이 패널 품질을 결정하는 이유
고압 기계는 작은 혼합 챔버 내부에서 100-200바의 속도로 두 흐름을 충돌시키고, 충돌 에너지가 혼합을 수행합니다. 저압 기계는 대략 5~20bar에서 기계적으로 구성 요소를 교반하며 일반적으로 핵 생성 공기에 의존하여 셀 구조를 생성합니다.
EN 14509와 같은 패널 표준 및 공개된 장비 데이터에 따르면 경질 PU 패널 코어는 일반적으로 30~50kg/m² 사이로 지정됩니다. 공극 없이 해당 밴드의 하단에 도달하는 것은 셀 구조가 얼마나 미세하고 균일한지에 따라 달라집니다. 왜냐하면 거친 셀은 라미네이터의 압력으로 인해 붕괴되고 패널 폭 전체에 걸쳐 밀도 변화를 남기기 때문입니다.
동일한 논리가 접착력에도 적용됩니다. 충돌 혼합 폼은 대면 스킨을 보다 일관되게 적셔 톱질이나 취급 중 박리 위험을 줄입니다.
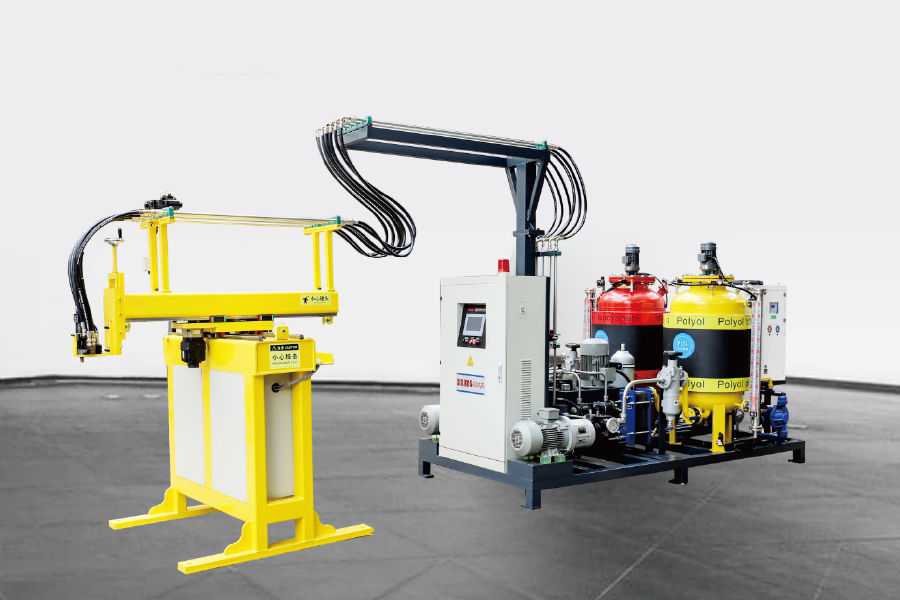
 로커암이 있는 2액형 폴리우레탄 고압 발포 사출기 180° 로커암 사출, PLC 제어 및 금형 기반 패널 생산을 위한 HB-20~HB-400 모델을 갖춘 2액형 고압 PU 발포 사출기입니다. 제품보기 →
금형 기반 패널 생산의 경우 트랙, XY 갠트리 또는 로봇 장착 헤드가 있는 2성분 고압 발포 사출기가 일반적인 출발점입니다. 최대 발사 중량, 비율 창 및 이동 속도를 먼저 수정하십시오. 라인의 다른 모든 것은 이 세 숫자를 중심으로 조정될 수 있습니다.
라인에 주입 용량 일치
패널 패밀리가 고정되면 크기 조정은 간단한 작업입니다. 가장 큰 패널 부피에 목표 밀도를 곱하여 최대 샷 중량을 얻은 다음 시간당 패널에 해당 샷을 곱하여 분당 킬로그램 단위의 연속 출력을 얻습니다. 구매자가 잊어버리는 경향이 있는 두 가지 숫자는 펌프가 전체 출력 범위에 걸쳐 유지해야 하는 비율 창과 금형 레이아웃에서 요구하는 헤드 위치 정확도입니다.
| 결정 포인트 | 연속 더블 벨트 라인 | 불연속적인 몰드 또는 캐러셀 라인 |
|---|---|---|
| 일반적인 배치 크기 | 장기간, 단일 패널 제품군, 대용량 | 중소 규모 배치, 빈번한 제품 변경 |
| 폼 장비가 보유해야 할 것 | kg/min 단위의 출력 및 실행 시간에 따른 비율 안정성 | 샷 무게 정확도 및 헤드 위치 반복성 |
| 머리 움직임 | 고정 또는 이동 유동점, 아래 이동 벨트 | 트랙, XY 갠트리 또는 6축 로봇 |
| 발포제 취급 | 대규모 사전 혼합 및 안전 시스템을 갖춘 펜탄 또는 HFO | 동일한 화학, 더 작은 버퍼 용량 |
| 먼저 지정 | 목표 밀도에서 kg/min, 벨트 속도 범위, 측면 씰 설계 | 샷 크기 범위, 금형 수, 사이클 시간 |
세 번째 스트림(색상 페이스트, 촉매 패키지 또는 PIR 제제용 별도의 폴리올)이 필요한 경우 3성분 기계는 첨가제를 메인 라인을 통해 강제로 통과시키는 대신 독립적인 계량 회로를 추가합니다.
 3액형 폴리우레탄 고압 발포 사출기 1개의 ISO 및 2개의 POLY 탱크와 이중 밀도 기능을 갖춘 컬러 페이스트, 촉매 또는 PIR 폴리올에 대한 독립적인 계량 회로를 추가합니다. 제품보기 →
아직도 구성을 비교하고 계시다면, PU 폼 생산 장비에 대한 완벽한 구매자 가이드 동일한 사양 단계를 패널별로 살펴봅니다.
발포제와 시클로펜탄 문제
발포제 선택은 대부분의 구매자가 기대하는 것보다 더 많은 장비를 재구성합니다. HFC는 몬트리올 의정서의 키갈리 수정안에 따라 단계적으로 폐지되고 있으며 패널 생산업체는 주로 사이클로펜탄, HFO 혼합물 또는 물 보조 시스템으로 전환했습니다. 사이클로펜탄은 가연성이 있고 끓는점이 낮기 때문에 폭발 방지 전기 장비, 질소 블랭킷, 환기, 가스 감지 및 액체를 대기에 절대 노출시키지 않는 폐쇄 루프 등 기계 사양을 변경합니다.
펜탄을 직접 주입하는 대신 먼저 폴리올과 미리 혼합하는 것입니다. 사전 혼합 시스템은 제어된 온도와 압력에서 혼합물을 유지하여 혼합 헤드에 도달하는 발포제 농도를 안정화합니다. 이는 펜탄 분사 패널의 밀도 드리프트 및 표면 결함의 일반적인 원인입니다. 또한 안전과 비용 모두에 중요한 유동점에서 방출되는 유리 펜탄을 줄입니다.
 폴리우레탄 발포용 사이클로펜탄 폴리올 프리믹스 시스템 펜탄 블로운 패널 라인의 밀도 드리프트를 줄이기 위해 다단계 탱크, 정량 펌프, PLC 제어 및 2차 교반을 사용하여 혼합 헤드 전 펜탄 농도를 안정화합니다. 제품보기 →
이미 펜탄을 사용하는 라인의 경우 사전 혼합 장치는 새로운 계량 장치를 고려하기 전에 밀도 변화를 최소화하는 가장 저렴한 방법인 경우가 많습니다.
불연속적인 패널 라인이 배치되는 방법
금형 기반 라인에서는 순서가 고정됩니다. 작업자 또는 로봇이 하부 페이싱을 배치하고, 캐리어 인덱스가 믹싱 헤드 아래에 위치하며, 헤드가 캐비티를 가로질러 이동하면서 샷을 붓고, 상부 페이싱이 배치되고 금형이 닫히고, 폼이 겔화되는 동안 프레스가 고정되고, 패널이 탈형 및 다듬어집니다. 사이클 시간은 기계가 아닌 화학 반응에 의해 설정됩니다. 그러나 사이클이 이론적 최소 수준에서 실행될 수 있는지 여부는 기계가 결정합니다.
해당 레이아웃의 두 가지 세부 사항은 사이클 시간을 구동합니다. 첫 번째는 폼이 아직 액체인 동안 헤드가 이동해야 하는 거리입니다. 느린 횡단으로 인해 캐비티가 짧아지거나 크림 시간이 길어집니다. 두 번째는 금형 온도입니다. 이것이 패널 라인이 일반적으로 계량 장치와 동일한 제어 시스템에 금형 회로를 연결하는 이유입니다.
단기 구매 체크리스트
서명하기 전에 다음 7가지 사항을 서면으로 작성하십시오.
- 최대 샷 중량(그램)과 연속 출력(킬로그램/분)은 모두 목표 밀도로 제시됩니다.
- 최고 속도뿐만 아니라 전체 출력 범위에 걸친 비율 범위 및 반복성.
- 펜탄이 포함된 경우 방폭 분류를 포함한 발포제 호환성.
- 헤드 유형 및 위치 지정: 고정 타설, 트랙, XY 갠트리 또는 6축 로봇(이동 속도가 지정됨).
- 기계가 동기화해야 하는 금형 또는 캐리어 수, 개방 스트로크 및 조임력.
- 혼합 챔버, 씰, 펌프 및 유량계의 예비 부품 목록 및 응답 시간.
- 승인 테스트: 배송 전에 기계에서 밀도와 두께를 실행하고 샷 중량 분산을 기록합니다.
닝보 기반 폴리우레탄 발포 장비 제조업체 계량 장치, 믹싱 헤드 및 생산 라인에서 작업할 때 대부분의 문의에서 동일한 패턴을 볼 수 있습니다. 즉, 성형 하드웨어는 자세히 지정되고 폼 측면은 마지막 순간까지 남아 있습니다. 그것은 잘못된 방향입니다.
자주 묻는 질문
Q1. 폴리우레탄 샌드위치 패널 기계란 무엇이며 가격을 결정하는 요인은 무엇입니까?
계량 장치, 믹싱 헤드, 헤드 위치 지정 및 성형 하드웨어 등 단일 장치가 아닌 시스템입니다. 가격은 주로 연속 생산과 금형 기반 생산, 생산량 및 자동화 수준에 따라 달라지므로 귀하의 패널 두께, 밀도 및 시간당 생산량에 대한 견적을 요청하세요.
Q2. PU와 PIR 샌드위치 패널의 차이점은 무엇입니까?
둘 다 폴리우레탄 화학을 사용합니다. PIR 폼은 더 높은 이소시아네이트 지수로 제조되어 화재 행동을 개선하지만 비율 제어가 더욱 중요하며 종종 첨가제에 대한 세 번째 계량 흐름의 이점을 얻습니다.
Q3. 하나의 고압 발포 기계로 연속 라인과 성형 라인을 모두 지원할 수 있습니까?
계량 장치는 가능하지만 믹싱 헤드는 일반적으로 불가능합니다. 연속 라인에는 고정 또는 이동 타설을 통해 높고 안정적인 출력이 필요한 반면, 몰드 라인에는 정확한 샷 중량과 트랙, 갠트리 또는 로봇에 장착된 헤드가 필요합니다.
Q4. 오늘날 폴리우레탄 패널 폼에는 어떤 발포제가 사용됩니까?
HFC는 키갈리 수정안(Kigali Amendment)에 따라 단계적으로 폐지되고 있으므로 대부분의 생산업체는 사이클로펜탄, HFO 혼합물 또는 물 보조 시스템으로 전환했습니다. 사이클로펜탄은 가연성이므로 사전 혼합 시스템, 방폭 배선 및 환기가 기계 사양의 일부가 됩니다.
Q5. 불연속 샌드위치 패널 라인의 사이클 시간은 얼마나 됩니까?
크림, 젤, 경화 시간은 기계가 아니라 제형에 따라 결정됩니다. 기계의 역할은 안전을 위해 사이클에 패딩을 추가할 필요가 없도록 샷 중량과 금형 온도를 일정하게 유지하는 것입니다.
Q6. 샌드위치 패널 라인은 어떻게 불량률을 줄일 수 있나요?
대부분의 스크랩은 비율 드리프트, 고르지 못한 주입 및 차가운 금형에서 발생합니다. 화학적 문제를 비난하기 전에 유량계 보정, 혼합 압력, 핵생성 공기, 헤드 이동 속도 및 금형 온도 제어를 확인하세요.
관련 제품
-
-
서보 모터 컨트롤, 3 축 조작기를 사용하고 프로그램을 프로그래밍하고, 발포 장비와 결합하고, 파이프 라인 및 고압 믹싱 헤드를 연결하고, 24 시간 자동화 된 생산을 실현하...
세부 사항 를 참조하십시오 -
기존의 폴리 우레탄 고압 발포 주입 기계는 180 ° 회전 주입에 로커 암을 사용합니다. 로커 팔의 길이는 사용자 정의 할 수 있습니다. 대부분의 폴리 우레탄 제품 곰팡이에 ...
세부 사항 를 참조하십시오 -
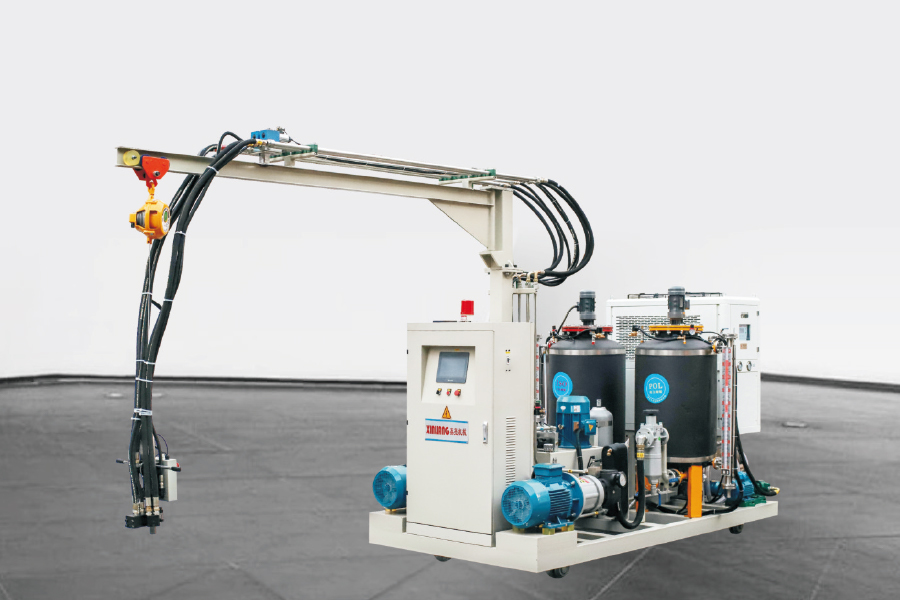
트랙이있는 2 성분 폴리 우레탄 고압 폼 흡입 사출 기계는 기존의 발포 기계와 동일한 구성을 가지며 두 가지 주요 구성 요소로 구성됩니다. 트랙 시스템 : 일반적으로 고강도 ...
세부 사항 를 참조하십시오 -
그만큼 3 성분 폴리 우레탄 고압 발포 주입 기계 1 개의 ISO 탱크와 2 개의 폴리 탱크가 있습니다. 이중 밀도 폴리 우레탄 제품을 생산할 수 있습니다. 재료...
세부 사항 를 참조하십시오 -
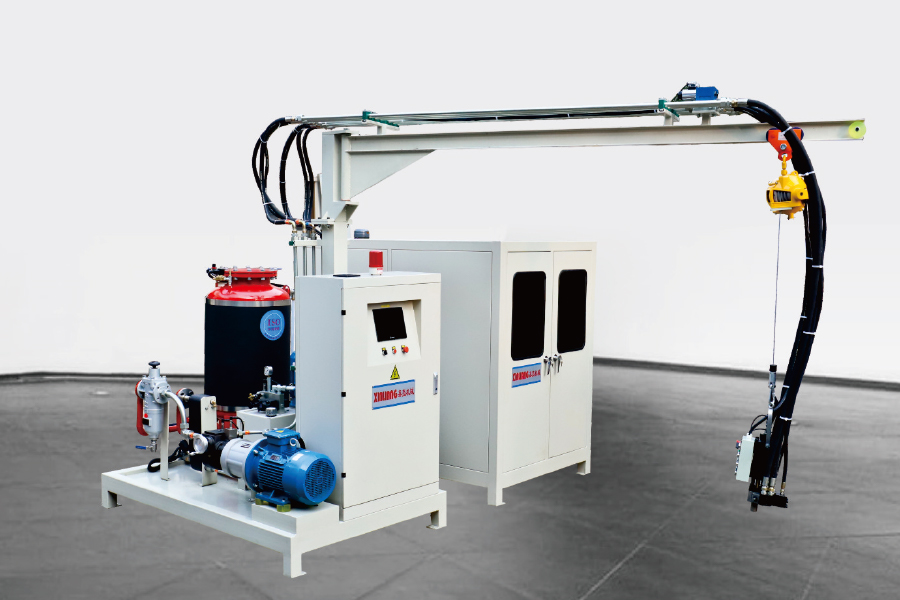
사이클로 펜탄 폴리 우레탄 고압 발포 주입 기계는 폴리가 사이클로 펜탄을 함유 함을 의미합니다. 사이클로 펜탄 원료는 생산 환경에 대한 특정 요구 사항이 있습니다. 따라서, ...
세부 사항 를 참조하십시오 -
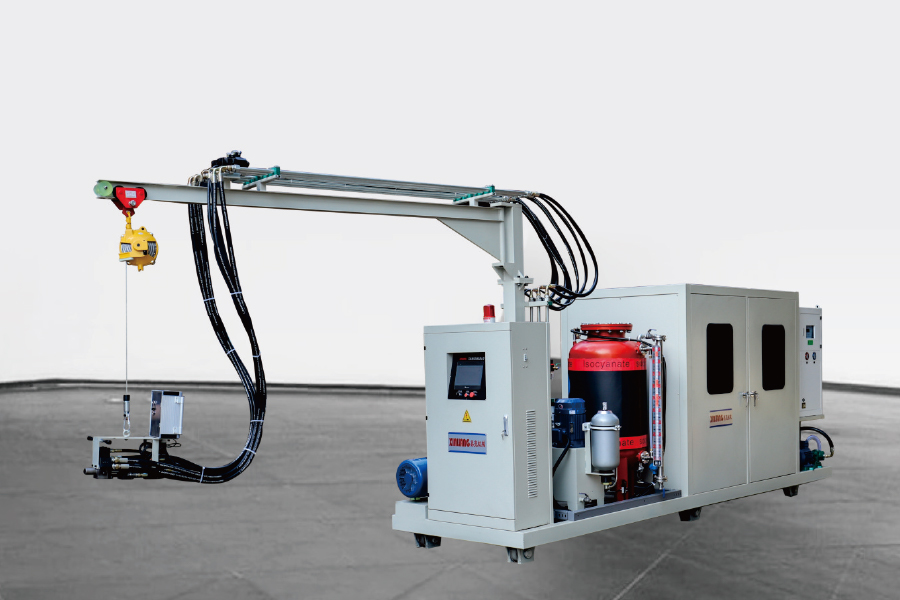
구성은 Cyclopentane 고압 발포 기계와 동일합니다. 유일한 차이점은 기계를 주입을 위해 움직여야하는 일부 고객 공장의 경우 기계 아래에 바퀴가 있다는 것입니다. 주파...
세부 사항 를 참조하십시오 -
사이클로 펜탄 프리믹스 시스템의 작동 원리 특정 공식 비율에 따라 폴리 우레탄 생성물의 후속 생산을위한 균일 한 프리 믹스를 형성하기 위해 이소시아네이트, 폴리 에테르 ...
세부 사항 를 참조하십시오