
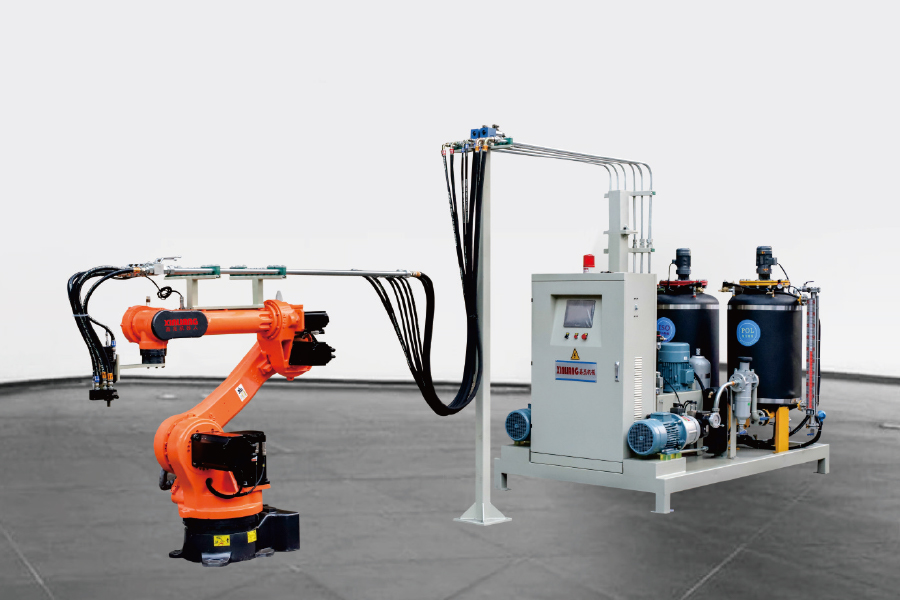
The robot brand can be customized, and the six-axis manipulator is used. 폼 장비와의 조합에 파이프 라인과 고압 믹싱...
세부 사항 를 참조하십시오
폴리우레탄 폼은 어떻게 제조되나요? 단계별 공정 및 장비
업계 뉴스-냉장고-냉동고의 벽을 자르면 찾을 수 있습니다. 몇 밀리미터 두께의 라이너 뒤에 전체 캐비닛을 단열하는 단단하고 연한 노란색 폼이 있습니다. 폴리우레탄 폼이 냉장고, 자동차 시트, 지붕 패널에 사용되더라도 동일한 기본 순서를 통해 제조됩니다.
짧은 대답: 제조업체는 폴리올 블렌드와 이소시아네이트라는 두 가지 액체 성분을 엄격하게 제어된 비율로 계량하여 몇 분의 1초 동안 고압에서 혼합한 다음 혼합물을 주형이나 움직이는 표면에 주입하고 자체 가열 화학 반응을 통해 몇 분 내에 이를 세포형 폴리머로 확장시킵니다. 온도 제어, 비율 정확도, 혼합 에너지 및 금형 처리 모두가 샷마다 반응을 반복 가능하게 유지하기 위해 존재합니다.
이 가이드는 화학, 표준 프로세스 단계 및 그 뒤에 있는 장비 결정을 안내합니다. 닝보 신량 기계 , 고압 폴리우레탄 발포 기계 및 전체 발포 라인 제조업체이므로 공장 현장에서 일어나는 일에 초점이 유지됩니다.
화학: 자체 구조를 형성하는 두 가지 액체
폴리우레탄은 여러 반응성 수산기를 가진 알코올인 폴리올이 이소시아네이트와 반응할 때 형성됩니다. MDI는 경질 및 성형 폼용, TDI는 슬랩스톡 쿠션용입니다. 이 반응은 폴리머 네트워크를 형성하는 동안 열을 방출하는 동시에 혼합물 내부에 가스가 생성됩니다. 구조 구축과 가스 생성의 결합은 두 액체를 고체 거품으로 바꾸는 것입니다.
가스는 어디서 오는가
두 가지 소스. 제제의 물은 이소시아네이트와 반응하여 CO2를 방출하여 세포를 팽창시킵니다. 사이클로펜탄과 같은 물리적 발포제는 전혀 반응하지 않습니다. 대신 반응 열로 증발하여 팽창합니다.
조연
업계 자료 참조에는 폴리올, 디이소시아네이트, 발포제, 촉매 및 계면활성제와 같은 표준 제제 입력이 나열되어 있습니다. 촉매는 가스 생성 속도에 비해 폴리머 겔화 속도를 설정합니다. 실리콘 계면활성제는 폼이 상승하는 동안 얇은 세포벽이 파열되는 것을 방지합니다. 난연제와 충전재는 안전성과 비용을 조정합니다.
| 입력 | 기능 | 표류하면 어떻게 되나요? |
|---|---|---|
| 폴리올 블렌드 | 주요 수지; 첨가제를 운반하고 기본 특성을 정의합니다. | 비율이 잘못되면 부드럽고 약하거나 부서지기 쉬운 거품이 생성됩니다. |
| 이소시아네이트(MDI/TDI) | 폴리올과 반응하여 폴리머 네트워크 구축 | 비율 드리프트로 인해 수축, 공극, 부서지기 쉬운 셀 발생 |
| 발포제(물/CO2, 사이클로펜탄) | 세포를 형성하는 가스를 생성합니다. | 너무 많으면 거품이 무너집니다. 너무 적으면 밀도가 높아진다 |
| 촉매 | 겔화 및 가스 생성 반응의 균형 유지 | 균형이 좋지 않으면 세포가 분열되거나 피부가 치밀해집니다. |
| 실리콘 계면활성제 | 상승하는 동안 세포벽을 안정화합니다. | 거친 세포, 분화구 또는 붕괴 |
전체 공정은 한 가지 비교를 통해 균형을 이룹니다. 가스 생성이 폴리머 축적보다 앞서 진행되면 떠오르는 폼이 붕괴됩니다. 폴리머가 너무 빨리 겔화되면 폼이 촘촘해져서 금형에서 멀어집니다. 포뮬레이터는 이것을 젤과 블로우 반응의 균형이라고 부르며, 이것이 계량 정확도가 백분율로 지정되는 이유입니다.
폴리우레탄 폼 제조 방법, 단계별
제품이 성형된 카시트이든 냉장고 내부 단열재이든 관계없이 순서는 동일한 6단계를 거칩니다.
- 원료 준비. 폴리올과 이소시아네이트는 주간 탱크에 저장되고 정의된 온도 창(시스템에 따라 일반적으로 약 20-45°C)으로 조절됩니다. 왜냐하면 점도와 반응 속도는 온도를 밀접하게 따르기 때문입니다.
- 고압 계량. 정량 펌프는 각 구성 요소를 고정된 비율로 전달합니다. 잘 관리된 고압 장치는 일반적으로 해당 비율을 약 1% 이내로 유지합니다.
- 충돌 혼합. 두 스트림은 일반적으로 약 100-200bar의 압력으로 작은 믹스헤드로 강제 유입되어 밀리초 내에 충돌하고 균질한 혼합물로 혼합됩니다.
- 주입 또는 붓기. 혼합물은 폐쇄된 주형에 주입되거나, 개방형 공동에 부어지거나, 주입 위치가 정확해야 하는 곳이면 로봇이나 조작기에 의해 안내되는 컨베이어에 놓이게 됩니다.
- 확장 및 경화. 폼 크림, 상승, 젤 및 경화 — 크림 단계는 몇 초 동안 지속되며, 완전히 상승하는 데는 일반적으로 1~2분이 소요되며, 탈형은 몇 분 내에 이어집니다.
- 탈형, 트리밍 및 테스트. 부품을 풀고 다듬고 밀도, 셀 구조, 치수 안정성 및 단열 등급의 경우 열 전도성을 검사합니다.
경질 폼 시스템의 예시적 부피 증가 프로파일; 정확한 타이밍은 공식 및 부품 형상에 따라 다릅니다.
2~4단계의 기계 측면에서는 일관성이 확보되거나 상실됩니다. 더 자세히 기술적으로 살펴보려면 당사 블로그에서 다음을 설명합니다. 폴리우레탄 고압 발포 사출기의 작동 원리 자세히.
혼합 기술이 폼 품질을 결정하는 이유
두 가지 기계 제품군이 생산을 지배합니다. 저압 기계는 매 샷 후에 용제로 플러시되어야 하는 챔버의 구성 요소를 혼합하므로 용제 처리, 청소 비용 및 폐기물 제거가 추가됩니다. 대신 고압 기계는 충돌을 통해 혼합됩니다. 두 흐름은 대략 100-200bar에서 충돌하고 믹스헤드는 샷 사이에 기계적으로 자체적으로 청소됩니다. 결과는 더 미세하고, 더 균일한 셀이며, 용매 소비가 없고 폐기되는 재료가 적다는 것입니다. 이는 고압 장비가 가전제품, 자동차 및 패널 생산의 기본 장치가 된 이유입니다.
발포 장비 문헌에 인용된 두 기계 계열의 일반적인 작동 압력 범위. 공급업체 데이터시트와 비교하여 정확한 수치를 확인하세요.
고압발포기 내부
하드웨어는 보이는 것보다 더 간단합니다. 구성 요소 탱크 2개, 비율을 설정하는 계량 펌프 장치, 절연 고압 호스, 금형 위에 위치한 자가 세척 믹스헤드 등이 있습니다. 비율, 온도, 압력 및 샷 타이밍을 동기화하면 모든 샷이 마지막 샷과 동일한 반응성으로 머리를 떠납니다.
구성 요소 탱크, 정량 펌프, 고압 호스, 자체 세척 믹스헤드 및 금형 등 2개 구성 요소로 구성된 고압 발포 기계의 구조가 단순화되었습니다.
 2액형 폴리우레탄 고압 발포 사출기 일관된 샷 품질을 위해 계량, 공급, 혼합 헤드 및 PLC 제어 기능을 갖춘 고압 발포 기계입니다. 텍스트에 정확한 비율, 온도 및 타이밍 제어가 설명되어 있어 균일한 폼 부품을 생산하는 성형 라인에 적합합니다. 제품보기 →
유연한가 아니면 단단한가? 제품이 프로세스를 형성합니다
폴리우레탄 폼 가공에 대한 Wikipedia의 개요는 성형 및 슬랩스톡이라는 두 가지 광범위한 제조 경로를 식별합니다. 슬랩스톡 라인은 움직이는 컨베이어에 연속적인 흐름을 붓고, 여기서 긴 폼 덩어리가 부풀어 오르고 경화된 후 나중에 블록으로 절단됩니다. 이는 매트리스 및 가구 등급의 고전적인 경로입니다. 대신에 성형은 모든 부품의 개별 금형에 대한 샷을 측정합니다.
경질 단열 폼은 거의 항상 성형됩니다. 가전 제품 제조업체는 냉장고 캐비닛 공간에 폼을 주입하고, 패널 제조업체는 연속 적층 라인을 가동하며, 온수기 쉘은 닫힌 몰드에 채워집니다. 셀이 닫혀 있고 발포제를 가두기 때문에 경질 폼은 구조와 단열재 역할을 동시에 수행하며 열 전도성을 헤드라인 특성으로 합니다.
- 냉장고, 냉동고, 온수기 단열재
- 지붕, 벽 및 냉장 창고용 샌드위치 패널
- 카시트 및 자동차 내장 트림
- 매트리스, 가구, 신발 밑창
- 스포츠 장비, 장난감 및 공예품
각 제품군은 좌석의 탄력성, 가전제품의 밀도 및 단열 값 등 서로 다른 방향으로 프로세스를 진행하므로 폼 플랜트는 각각에 대해 별도의 제제와 툴링을 실행합니다.
사이클로펜테인 전환: 불소 없이 발포
수십 년 동안 단열 폼은 불소계 발포제에 의존해 왔습니다. 몬트리올 의정서에 따른 국제적 단계적 폐지로 인해 업계는 처음에는 HCFC로, 그다음에는 탄화수소로 방향을 틀었고, 사이클로펜탄은 이제 전 세계적으로 냉장고, 냉동고 및 패널 단열재의 표준 발포제가 되었습니다. 오존층 파괴 가능성이 거의 0에 가깝고 지구 온난화 가능성도 낮습니다. 절충안은 가연성이며, 생산 장비는 이를 중심으로 엔지니어링되어야 합니다.
가연성은 장비 수준에서 처리됩니다. 방폭 모터 및 센서, 가스 누출 감지 및 전용 사전 혼합 하드웨어는 추가 옵션이 아닌 시클로펜탄 라인의 표준 요구 사항입니다.
두 가지 수유 접근법이 있습니다. 직접 주입은 기계 자체의 폴리올 스트림에 사이클로펜탄을 주입하는 반면, 전용 사이클로펜탄 프리믹스 시스템은 밀봉되고 모니터링되는 스테이션에서 안정적인 폴리올-발포제 혼합물 상류를 준비합니다. 업계 비교에서는 일반적으로 사전 혼합이 더 나은 원료 균일성과 더 안전하고 제어 가능한 투여량을 제공한다는 점을 인정합니다. 이는 단열재 사양이 엄격할 때 실질적인 이점이 됩니다.
 사이클로펜탄 프리믹스 시스템 이 밀봉된 프리믹스 스테이션은 PLC 모니터링 하에 계량, 혼합 및 저장 탱크를 통해 사이클로펜탄과 폴리올을 혼합합니다. 이는 더 나은 원료 균일성과 더 안전하고 제어 가능한 투여량을 제공하는 사전 혼합에 대한 논의와 일치합니다. 제품보기 →
단일 기계에서 전체 생산 라인으로
화학은 규모에 따라 결코 변하지 않습니다. 변화하는 것은 금형이 움직이는 방식입니다. 독립형 기계는 연구 작업, 소규모 배치, 자주 변경되는 부품에 적합합니다. 턴테이블 라인은 주입, 경화 및 탈형 스테이션을 통해 몰드 캐리어를 회전시켜 대용량 출력을 컴팩트한 설치 공간에 맞추는 반면, 환형 및 H형 라인은 최대 처리량을 위해 연속 루프 주위에 더 많은 캐리어를 운반합니다. 발포 장비 공급업체의 사례 기록에 따르면 로봇이나 조작기만을 사용한 자동화된 타설 위치 지정 덕분에 폐기물이 최대 30%까지 감소했다고 합니다.
1-10 규모의 정성적 비교(예시): 단일 기계로 유연성과 진입 비용이 발생합니다. 턴테이블과 환형 라인은 출력, 자동화 및 샷 간 일관성을 제공합니다.
부품에 맞게 레이아웃을 일치시킵니다. 턴테이블 셀은 하나의 소형 셀이 하루에 수십 개의 금형을 처리하는 좌석 및 기기 작업을 지배하고 환형 레이아웃은 연속적인 대용량 프로그램에 적합합니다.
 턴테이블 폼 사출기 생산 라인 로딩, 포밍, 경화 및 탈형 스테이션을 통해 여러 몰드 스테이션을 운반하는 턴테이블 라인입니다. 이는 하나의 소형 생산 셀에서 대용량 좌석 및 기기 작업을 제공하는 설명된 턴테이블 레이아웃에 적합합니다. 제품보기 →
품질 관리: 생산량을 보호하는 점검
완성된 폼은 간단한 테스트 목록을 통해 승인을 얻었으며, 대부분의 테스트는 공정 제어로 바로 거슬러 올라갑니다.
- 부품 전체의 밀도 및 밀도 구배
- 압축 강도 및 변형 세트
- 열 및 습기 노출 후 치수 안정성
- 단열재 등급의 열전도율(k-계수)
- 폼이 피부에 접착되는 라이너 및 외장에 대한 접착력
구매자에게 실질적인 시사점은 간단합니다. 수축, 공극 및 부서지기 쉬운 셀은 거의 항상 비율 드리프트, 온도 변동 또는 마모된 믹스헤드로 인해 발생합니다. 공급업체를 비교할 때 측정 정확도, 부품 온도 제어, 청소 및 교정 루틴에 대해 구체적으로 질문하십시오. 답변을 통해 어떤 브로셔보다 폐기율을 더 잘 예측할 수 있습니다.
자주 묻는 질문
Q1: 폴리우레탄폼은 무엇으로 만들어졌나요?
폴리올 블렌드 및 이소시아네이트(보통 MDI 또는 TDI), 발포제, 촉매 및 실리콘 계면활성제. 두 가지 주요 액체를 혼합하면 거품이 폴리머에 고정되는 반응이 시작됩니다.
Q2: 연질 폴리우레탄 폼과 경질 폴리우레탄 폼의 차이점은 무엇입니까?
연질폼은 오픈셀 구조로 압축 후 탄력이 좋아 매트리스, 가구, 카시트 등에 사용됩니다. 경질 폼은 독립 셀이며 냉장고 및 패널의 단열재로 가치가 있습니다.
Q3: 폴리우레탄 고압 발포기는 어떤 역할을 합니까?
두 구성 요소를 고정된 비율로 계량하고, 자체 세척 헤드에서 고압 충돌로 혼합한 후, 일반적으로 약 100-200bar에서 작동하는 몇 초 내에 혼합물을 금형에 주입합니다.
Q4: 폴리우레탄 폼은 경화되는 데 얼마나 걸리나요?
크림타임 is usually measured in seconds, full rise takes one to two minutes, and demolding follows within a few minutes depending on the formulation and part thickness.
Q5: 사이클로펜탄을 발포제로 사용하는 이유는 무엇입니까?
이는 거의 0에 가까운 오존층 파괴 지수와 낮은 지구 온난화 지수를 제공하므로 불소계 물질이 단계적으로 폐지된 후 가전제품 및 패널 단열재의 표준 선택이 되었습니다.
Q6: 폴리우레탄폼은 안전한가요?
완전히 경화된 폼은 안정적이며 전 세계적으로 일상용품에 사용됩니다. 액체 원료 화학물질에는 환기, 보호 장비 및 숙련된 작업자가 필요한 취급 주의 사항이 적용됩니다.
Q7: 폴리우레탄 폼으로 만든 제품은 무엇입니까?
냉장고 및 냉동고 단열재, 온수기, 샌드위치 패널, 자동차 시트 및 내장 부품, 매트리스, 가구, 신발 밑창, 스포츠 장비 및 장난감.
Q8: 폴리우레탄 발포 기계의 가격은 얼마입니까?
부품 수, 압력 등급, 자동화 수준, 완전한 생산 라인이 필요한지 여부에 따라 달라집니다. 신뢰할 수 있는 경로는 장비 제조업체의 구성 기반 견적입니다.
관련 제품
-
-
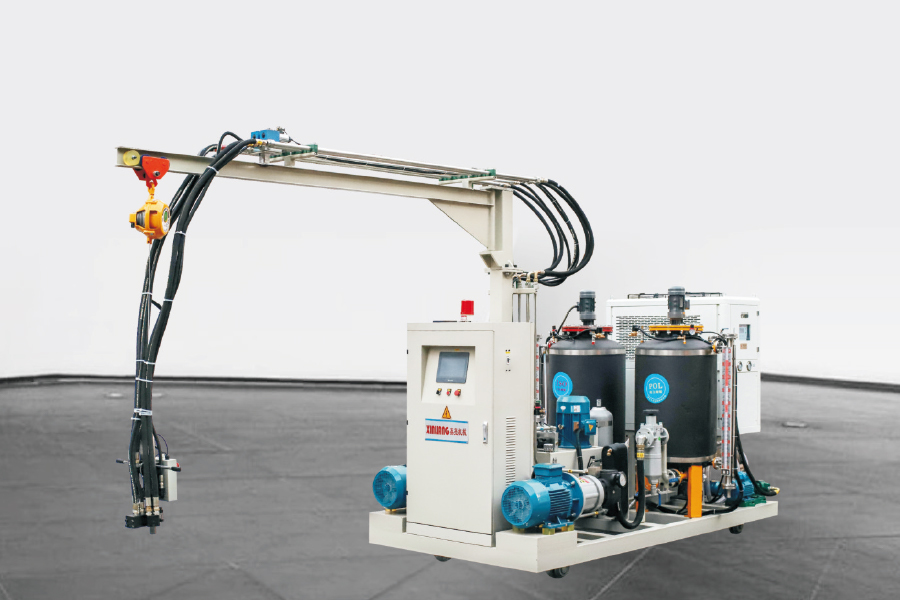
서보 모터 컨트롤, 3 축 조작기를 사용하고 프로그램을 프로그래밍하고, 발포 장비와 결합하고, 파이프 라인 및 고압 믹싱 헤드를 연결하고, 24 시간 자동화 된 생산을 실현하...
세부 사항 를 참조하십시오 -
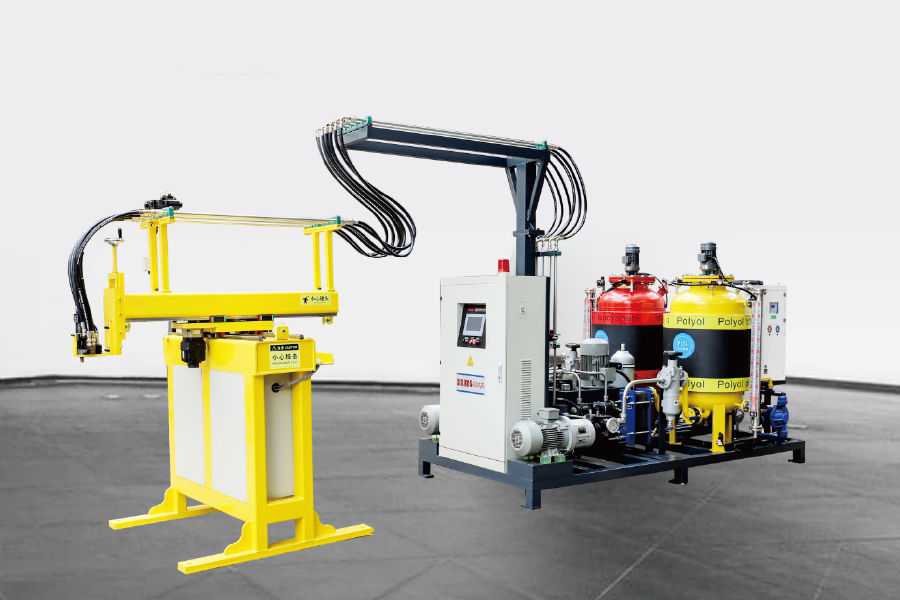
기존의 폴리 우레탄 고압 발포 주입 기계는 180 ° 회전 주입에 로커 암을 사용합니다. 로커 팔의 길이는 사용자 정의 할 수 있습니다. 대부분의 폴리 우레탄 제품 곰팡이에 ...
세부 사항 를 참조하십시오 -
트랙이있는 2 성분 폴리 우레탄 고압 폼 흡입 사출 기계는 기존의 발포 기계와 동일한 구성을 가지며 두 가지 주요 구성 요소로 구성됩니다. 트랙 시스템 : 일반적으로 고강도 ...
세부 사항 를 참조하십시오 -
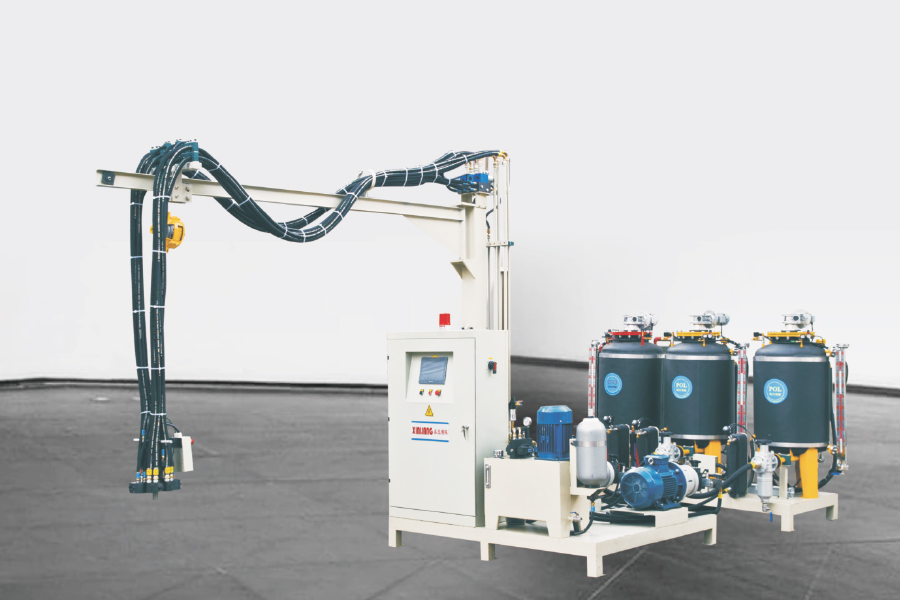
그만큼 3 성분 폴리 우레탄 고압 발포 주입 기계 1 개의 ISO 탱크와 2 개의 폴리 탱크가 있습니다. 이중 밀도 폴리 우레탄 제품을 생산할 수 있습니다. 재료...
세부 사항 를 참조하십시오 -
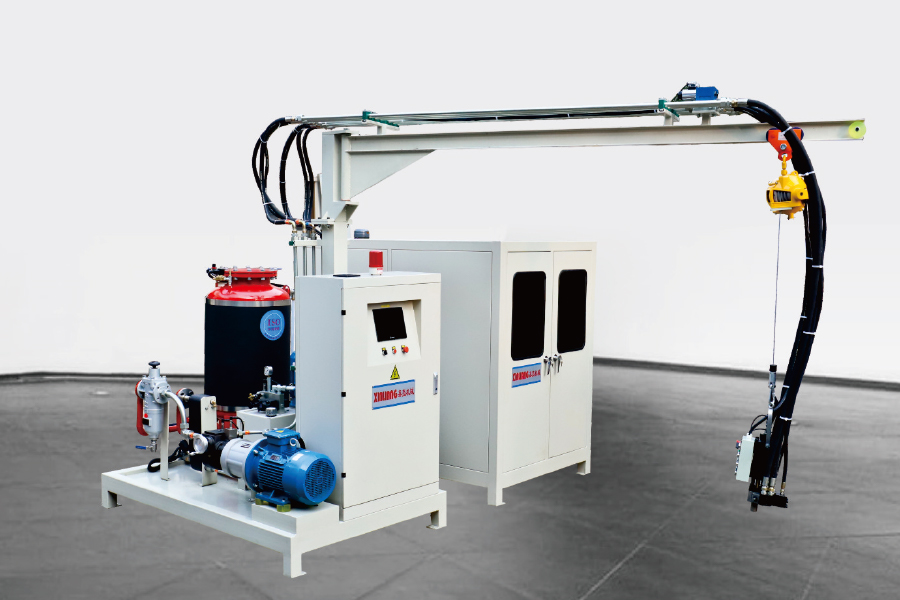
사이클로 펜탄 폴리 우레탄 고압 발포 주입 기계는 폴리가 사이클로 펜탄을 함유 함을 의미합니다. 사이클로 펜탄 원료는 생산 환경에 대한 특정 요구 사항이 있습니다. 따라서, ...
세부 사항 를 참조하십시오 -
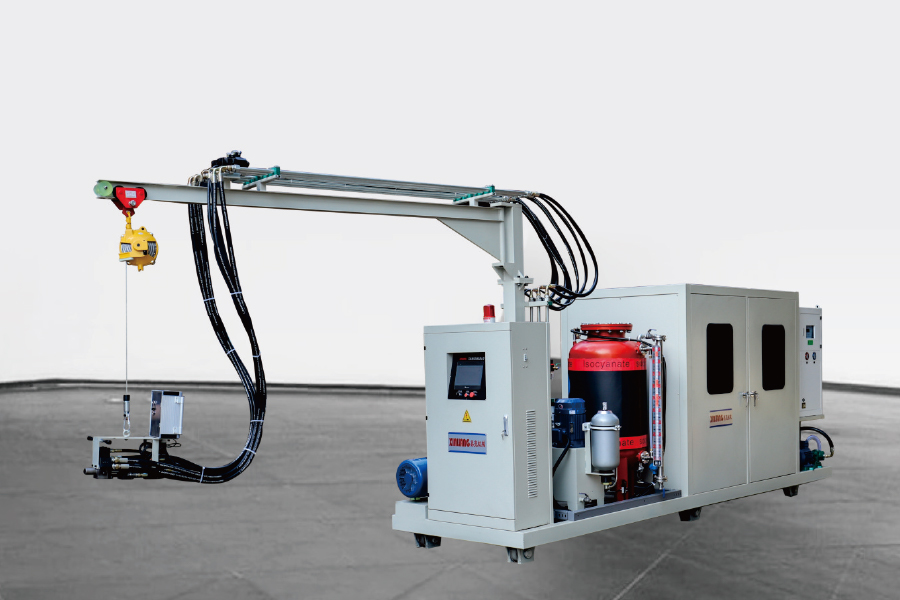
구성은 Cyclopentane 고압 발포 기계와 동일합니다. 유일한 차이점은 기계를 주입을 위해 움직여야하는 일부 고객 공장의 경우 기계 아래에 바퀴가 있다는 것입니다. 주파...
세부 사항 를 참조하십시오 -
사이클로 펜탄 프리믹스 시스템의 작동 원리 특정 공식 비율에 따라 폴리 우레탄 생성물의 후속 생산을위한 균일 한 프리 믹스를 형성하기 위해 이소시아네이트, 폴리 에테르 ...
세부 사항 를 참조하십시오