
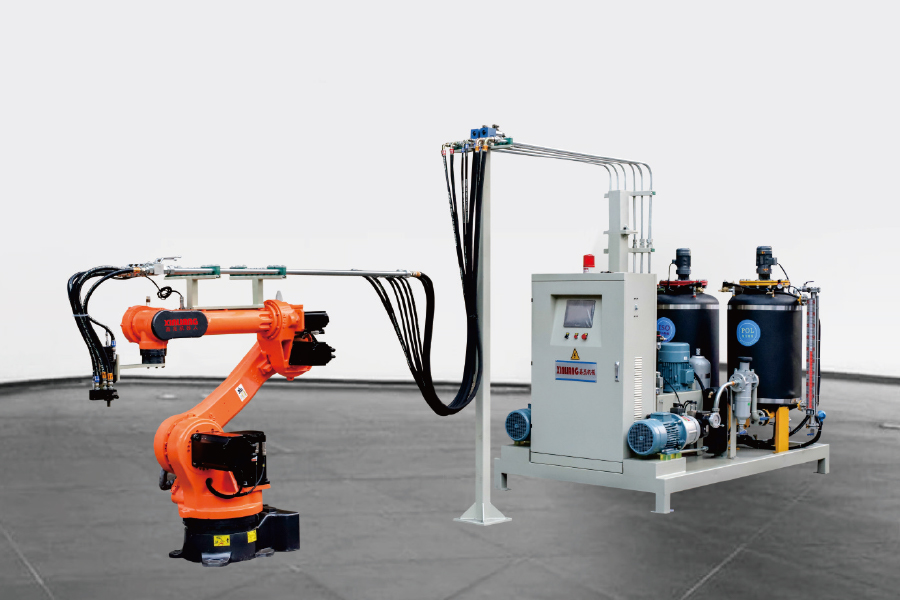
The robot brand can be customized, and the six-axis manipulator is used. 폼 장비와의 조합에 파이프 라인과 고압 믹싱...
세부 사항 를 참조하십시오
폴리우레탄 폼은 어떻게 제조되나요? 공정, 화학 및 장비 가이드
업계 뉴스-짧은 답변: 두 가지 액체, 하나의 빠른 반응
폴리우레탄 폼은 두 가지 액체 화학 흐름(이소시아네이트와 폴리올 혼합물)을 계량, 혼합 및 분배한 다음 반응 혼합물을 고체 세포 플라스틱으로 팽창시켜 제조됩니다. 눈에 보이는 확장에는 몇 초가 걸립니다. 내부 화학은 몇 시간 동안 계속해서 힘을 키워줍니다. 밀도, 셀 구조, 단열 값, 내하중 용량 등 완성된 부품에서 중요한 모든 사항은 두 흐름이 혼합 헤드에서 충돌한 후 첫 순간에 크게 결정됩니다.
대부분의 사람들은 과정이 아닌 결과를 알고 있습니다. 냉장고 문 내부의 견고한 단열층, 자동차 시트 아래의 유연한 쿠션, 건물 지붕의 연속 보드 등입니다. 이 모든 과정은 원료 준비, 정확한 계량, 고압 혼합, 금형이나 컨베이어에 분배, 팽창 및 경화 등 동일한 순서를 따릅니다.
화학: 이소시아네이트, 폴리올 및 세포를 만드는 가스
폴리우레탄 폼은 이소시아네이트가 폴리올과 반응할 때 형성됩니다. 이소시아네이트의 -NCO 그룹은 폴리올의 -OH 그룹을 공격하여 우레탄 결합을 형성하고 짧은 액체 분자를 긴 고체 폴리머로 결합합니다. 반응은 열을 방출하고, 그 발열 열은 폼의 세포 구조를 생성하는 가스를 팽창시킵니다.
대부분의 제제에서는 두 가지 가스 생성 경로가 병렬로 실행됩니다.
- 화학적 분사: 물이 이소시아네이트와 반응하여 이산화탄소 가스를 방출합니다.
- 물리적 분사: 끓는점이 낮은 액체(현대 경질 폼에서 가장 일반적으로 사용되는 사이클로펜탄)는 혼합물이 따뜻해지면서 증발합니다.
촉매제는 겔화 반응과 발포 반응 사이의 균형을 조절하는 반면, 실리콘 계면활성제는 성장하는 세포를 안정화시켜 자체 무게로 인해 붕괴되지 않도록 합니다. 이러한 구성 요소의 비율을 변경하면 폼이 부드럽고 유연한 상태에서 단단하고 구조적인 상태로 전환됩니다.
원자재: 실제로 혼합물에 들어가는 것
폴리올 100부당 부품으로 표시되는 일반적인 경질 폴리우레탄 폼 제제는 다음과 같습니다.
| 원료 | 반응에서의 기능 | 일반적인 부품 |
|---|---|---|
| 폴리올(폴리에테르) | 폴리머 백본; 유연성을 정의 | 100 |
| 이소시아네이트(MDI) | 폴리머를 가교결합합니다. 힘을 키워준다 | 40~60 |
| 사이클로펜탄 | 물리적 발포제; 세포를 생성 | 10~15 |
| 물 | 화학발포제; CO2를 방출하다 | 2~4 |
| 실리콘 계면활성제 | 상승하는 동안 세포를 안정화합니다. | 1~2 |
| 아민/주석 촉매 | 겔화 및 분사 속도의 균형 | 0.5–2 |
이 차트는 생산 현장에서 중요한 점을 지적합니다. 이소시아네이트 함량은 중량 기준으로 폴리올 함량의 40~60%에 불과하지만 어느 스트림에서든 단 1~2%의 계량 오류로 셀 구조, 밀도 및 접착력이 변경됩니다. 이것이 바로 혼합 패들이 아닌 고압 도징 펌프가 폼 라인의 핵심인 이유입니다.
사이클로펜탄은 가전제품 및 패널 폼에 특별한 주의를 기울여야 합니다. 오존층 파괴 지수가 거의 0에 가깝지만 인화성이 있기 때문에 프레온계 발포제를 대체했습니다. 따라서 식물은 안전한 프리믹스 스키드나 연속적인 공정을 통해 이를 폴리올에 혼합합니다. 사이클로펜탄 프리믹스 시스템 . 발포제의 전달 경로는 기기용 폼 생산업체가 직면하는 첫 번째 결정 중 하나입니다. 우리의 가이드 올바른 사이클로펜탄 폴리우레탄 발포 사출기를 선택하는 방법 주요 옵션을 설명합니다.
 사이클로펜탄 Premix System Manufacturers,ODM/OEM Factory Ningbo Xinliang Machinery Co., Ltd.는 중국 Cyclopentane Premix System 제조업체 및 ODM/OEM 공장, 도매 Cyclopentane Premix System 제조 업체입니다. 제품보기 →
단계별: 폴리우레탄 폼 제조 방법
1. 원료 컨디셔닝
두 구성품 모두 온도 조절 탱크에 보관되며 균일하게 유지하기 위해 지속적으로 재순환됩니다. 온도는 점도와 반응성에 직접적인 영향을 미칩니다. 대부분의 MDI 기반 시스템은 20~35°C 사이에서 유지됩니다. 폴리올 탱크에는 일반적으로 이미 계면활성제, 촉매제, 물이 포함되어 있으며, 프리믹스 스키드를 사용할 경우 사이클로펜탄도 포함되어 있습니다.
2. 정확한 계량
고압 펌프는 제어된 출력과 제어된 비율로 각 구성 요소를 믹싱 헤드에 전달합니다. 최신 기계 상태 비율 정확도는 부피 기준 약 ±0.5~1%입니다. 이소시아네이트 쪽이 높게 드리프트하면 폼이 부서지기 쉽고 두꺼운 부분이 그을릴 수 있습니다. 낮게 표류하면 셀이 붕괴되고 부품의 구조적 강도가 부족합니다.
3. 충돌 혼합
고압 기계는 기계적 교반기 없이 혼합됩니다. 두 흐름은 대략 120~180bar의 압력으로 작은 챔버로 들어가고 빠른 속도로 정면으로 충돌합니다. 충격으로 인해 혼합이 이루어지며, 매 샷 후에 유압 피스톤이 챔버를 세척하므로 잔여물이 헤드 내부에서 경화되지 않습니다.
4. 금형이나 컨베이어에 디스펜싱
반응액은 폐쇄형 금형, 개방형 금형 또는 컨베이어에 직접 주입됩니다. 성형 부품에서는 사출 중량 또는 패킹 계수라고 하는 주입량에 따라 최종 밀도가 결정됩니다. 연속적인 슬랩스톡 라인에서는 액체가 움직이는 홈통에 부어져 긴 블록으로 올라갑니다.
5. 상승, 젤 및 경화
액체가 안정되면 화학 작용이 이어집니다. 혼합물이 크림화되고, 부풀고, 겔화되고, 끈적임이 없게 됩니다. 아래의 상승 곡선은 단단한 프리라이즈 폼의 전형적인 예입니다. 빠른 시작, 빠른 선형 성장, 그리고 셀이 제자리에 고정되면서 안정기가 됩니다.
안정기 이후에는 폼이 화학적으로 단단하지만 여전히 따뜻하고 부드럽습니다. 성형된 견고한 부품은 일반적으로 5~15분 이내에 탈형되며 부품은 실온에서 약 24시간 후에 최종 강도에 거의 도달합니다.
6. 마무리 및 후가공
성형 부품의 플래시를 잘라내고 보이드가 있는지 확인합니다. 슬랩스톡 블록은 시트로 절단됩니다. 견고한 패널은 필요한 경우 크기에 맞게 절단되고 가장자리가 처리되고 적층됩니다. 폴리우레탄 먼지와 부분적으로 경화된 잔여물이 폼 라인의 주요 오염원이기 때문에 여기에서는 올바른 관리가 중요합니다.
유연성, 강성, 슬랩스톡 및 성형: 공정 변형
화학적 성질은 동일하지만 레시피와 장비는 최종 제품에 따라 달라집니다. 네 가지 변형이 대부분의 업계를 포괄합니다.
- 유연한 슬랩스톡 폼: 매트리스 및 실내 장식용 저밀도 오픈 셀 블록 폼입니다. 혼합물을 넓은 컨베이어에 붓고 연속적인 롤빵으로 올라간 다음 시트로 절단합니다.
- 유연한 성형 폼: 자동차 시트에 사용됩니다. 혼합물은 성형된 금형에 주입되며 개방형 셀 구조로 인해 공기가 쿠션을 통과하게 됩니다.
- 경질 성형 폼: 냉장고 캐비닛 및 단열 보드를 위한 독립 셀 형태의 안정적인 폼입니다. 사이클로펜탄 분사 및 높은 주입 압력으로 셀이 작아지고 절연 값이 높아집니다.
- 경질 스프레이 폼: 건물 단열을 위한 휴대용 장비로 현장에 적용되는 것과 동일한 화학 물질입니다.
생산 설정은 제품을 따릅니다. 단열보드 등 대용량 성형부품의 경우 턴테이블 폼 사출 성형기 생산 라인 충전, 경화 및 탈형 스테이션을 통해 금형을 색인화하므로 사출 헤드가 금형을 기다리지 않습니다. 연속적인 견고한 패널의 경우 H형 또는 환형 라인이 더 적합합니다. 소규모 배치 및 맞춤형 부품의 경우 단일 기계 작동이 경제적입니다.
 턴테이블 폼 사출기 생산 라인 제조업체,ODM/OEM 공장 Ningbo Xinliang Machinery Co., Ltd.는 중국 턴테이블 폼 사출 기계 생산 라인 제조업체 및 ODM/OEM 공장, 제조 업체입니다. 제품보기 →
폼을 만드는 장비
폴리우레탄 폼 공장을 정의하는 세 가지 장비는 사출기, 프리믹스 또는 블렌딩 시스템, 생산 라인입니다.
사출기는 고압에서 화학물질을 계량하고 혼합합니다. 2개 구성품 기계는 대부분의 응용 분야를 처리합니다. 3성분 기계는 난연제, 착색제 또는 특수 폴리올 혼합물을 위한 세 번째 스트림을 추가합니다. Ningbo Xinliang Machinery의 2액형 폴리우레탄 고압발포사출기 모든 샷에서 주입 정확도와 혼합 압력이 모니터링되는 이 클래스의 전형적인 예입니다. 해당 카테고리를 처음 접하는 경우 다음 설명부터 시작하세요. 폴리우레탄 고압발포사출기란? .
 2액형 폴리우레탄 고압 발포 사출기 제조업체 Ningbo Xinliang Machinery Co., Ltd.는 중국 2액형 폴리우레탄 고압 발포 사출기 제조업체이자 ODM/OEM입니다. 제품보기 →
프리믹스 시스템은 발포제를 가져와 폴리올에 안전하게 혼합하므로 사출기는 항상 균일한 배치를 받게 됩니다. 생산 라인은 회전하는 많은 소형 금형을 위한 턴테이블, 대형 강성 패널을 위한 H형 라인 또는 연속 적층 보드를 위한 환형 라인 등 금형 사이클을 구성합니다. 올바른 조합은 부품 크기, 생산량, 보유해야 하는 시간당 생산량에 따라 달라집니다.
폼이 사양을 충족하는지 여부를 결정하는 요소
거부된 배치에서 깨끗하고 균일하게 부풀어 오른 폼을 분리하는 5가지 변수는 비율 정확도, 부품 온도, 혼합 압력, 성형 온도, 원료 일관성입니다.
온도는 주입과 팽창 시작 사이의 간격인 크림 시간을 변경하기 때문에 잘못되기 가장 쉬운 변수입니다. MDI 시스템의 일반적인 추세는 아래와 같습니다. 구성품 온도가 상승하면 크림 시간이 거의 선형적으로 단축됩니다. 폼 화학물질 공급업체는 일반적으로 제형 및 공정 온도에 따라 캐비닛 시스템의 크림 시간을 4~12초 범위로 제시합니다.
혼합 압력은 작업자의 조기 경고 시스템입니다. 혼합 헤드의 압력 강하는 일반적으로 노즐 마모, 챔버 오염 또는 펌프 스트로크 손실을 의미합니다. 실험실 테스트가 완료되기 전에 비율 드리프트, 오염된 원료 및 촉촉한 폴리올 배치가 모두 셀 구조에 나타납니다. 각 변수를 자세히 살펴보려면 다음 분석을 읽어보세요. 폴리우레탄 폼 사출 품질에 영향을 미치는 요인은 무엇입니까? .
폴리우레탄 폼 제조에 대해 자주 묻는 질문
Q1. 폴리우레탄 폼은 무엇으로 만들어지나요?
폴리우레탄 폼은 이소시아네이트(보통 MDI 또는 TDI)와 폴리올, 물 또는 물리적 발포제, 계면활성제 및 촉매로 만들어집니다. 이소시아네이트는 폴리올과 반응하여 폴리머를 형성하고 발포제는 셀을 생성합니다.
Q2. 경질 폴리우레탄 폼과 연질 폴리우레탄 폼의 차이점은 무엇입니까?
경질 폼은 폐쇄 셀이며 밀도가 높으며 치수가 안정적입니다. 냉장고 및 건축 패널의 단열재로 사용됩니다. 유연한 폼은 개방형이며 부드럽습니다. 매트리스, 가구, 차량 좌석 등에 사용됩니다.
Q3. 폴리우레탄 폼에 사이클로펜탄은 무엇을 위해 사용되나요?
사이클로펜탄 is the physical blowing agent in modern rigid foam. It evaporates inside the reacting mixture and expands the cells, giving refrigerator and panel foam high insulation value without the ozone-depleting gases used in older processes.
Q4. 폴리우레탄 폼이 경화되는 데 얼마나 걸리나요?
눈에 보이는 상승은 약 2분 이내에 완료됩니다. 성형 부품은 5~15분 안에 탈형할 수 있지만 폴리머는 계속해서 가교결합을 하므로 전체 치수 안정성은 일반적으로 24시간 이상이 소요됩니다.
Q5. 폴리우레탄 폼을 재활용할 수 있나요?
예. 유연한 폼 스크랩을 잘게 썰어 카펫 밑깔개에 다시 접착할 수 있습니다. 경질 폼은 필러로 분쇄되거나 해당과정을 통해 해중합되어 새로운 폼을 위한 폴리올을 회수할 수 있습니다.
Q6. 폴리우레탄 고압발포기란?
고압 펌프로 두 가지 이상의 액체 성분을 계량하고 혼합 헤드에 충돌시켜 혼합한 다음 반응 혼합물을 금형이나 컨베이어에 주입하여 폼으로 팽창시키는 기계입니다.
관련 제품
-
-
서보 모터 컨트롤, 3 축 조작기를 사용하고 프로그램을 프로그래밍하고, 발포 장비와 결합하고, 파이프 라인 및 고압 믹싱 헤드를 연결하고, 24 시간 자동화 된 생산을 실현하...
세부 사항 를 참조하십시오 -
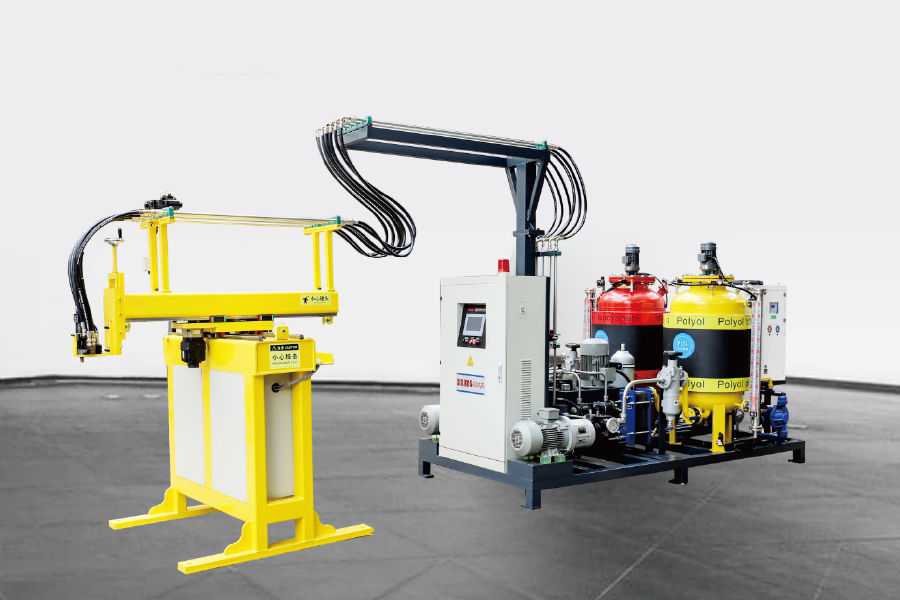
기존의 폴리 우레탄 고압 발포 주입 기계는 180 ° 회전 주입에 로커 암을 사용합니다. 로커 팔의 길이는 사용자 정의 할 수 있습니다. 대부분의 폴리 우레탄 제품 곰팡이에 ...
세부 사항 를 참조하십시오 -
트랙이있는 2 성분 폴리 우레탄 고압 폼 흡입 사출 기계는 기존의 발포 기계와 동일한 구성을 가지며 두 가지 주요 구성 요소로 구성됩니다. 트랙 시스템 : 일반적으로 고강도 ...
세부 사항 를 참조하십시오 -
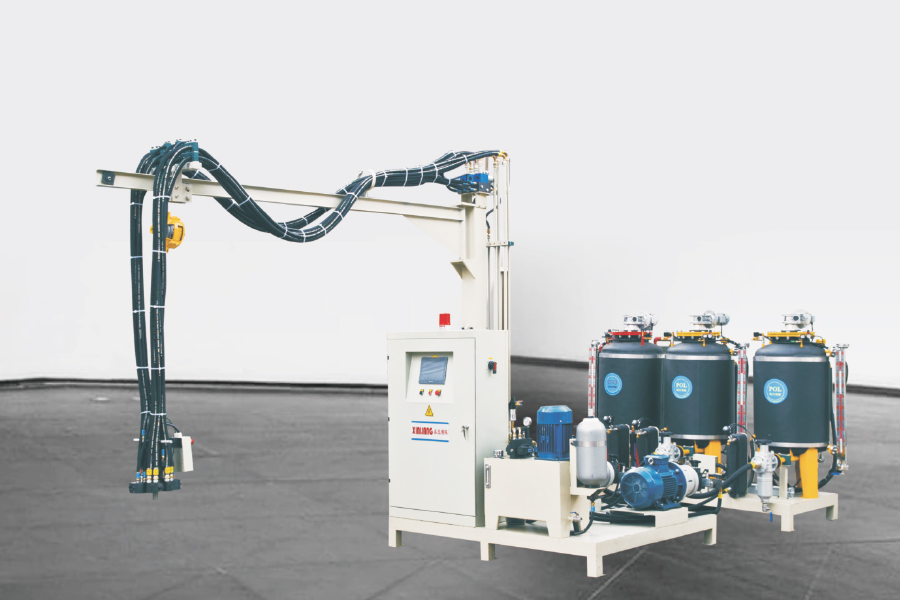
그만큼 3 성분 폴리 우레탄 고압 발포 주입 기계 1 개의 ISO 탱크와 2 개의 폴리 탱크가 있습니다. 이중 밀도 폴리 우레탄 제품을 생산할 수 있습니다. 재료...
세부 사항 를 참조하십시오 -
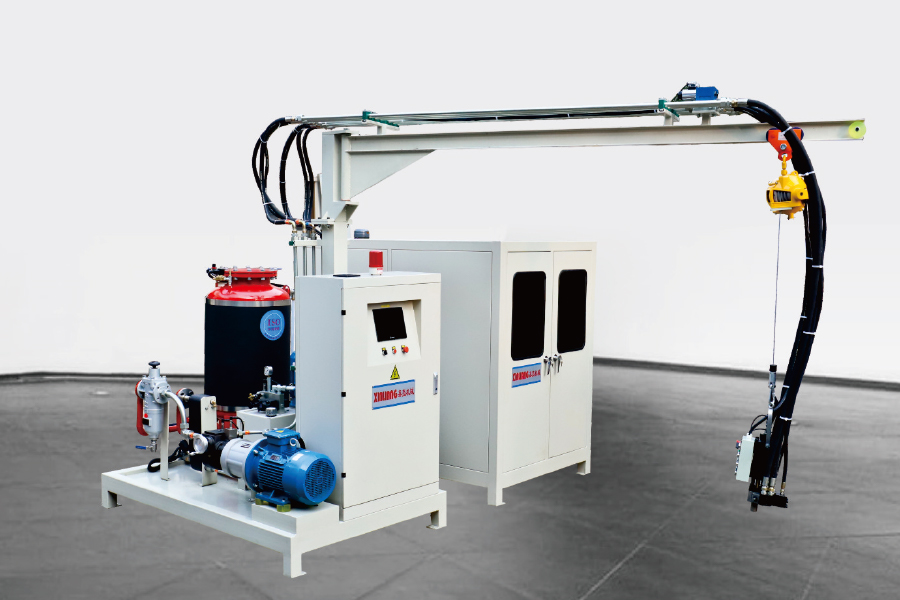
사이클로 펜탄 폴리 우레탄 고압 발포 주입 기계는 폴리가 사이클로 펜탄을 함유 함을 의미합니다. 사이클로 펜탄 원료는 생산 환경에 대한 특정 요구 사항이 있습니다. 따라서, ...
세부 사항 를 참조하십시오 -
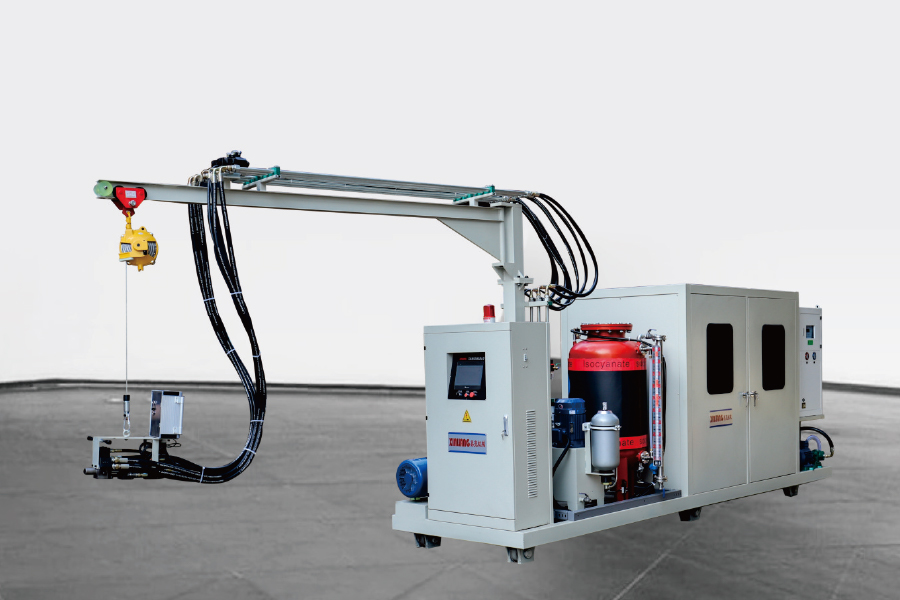
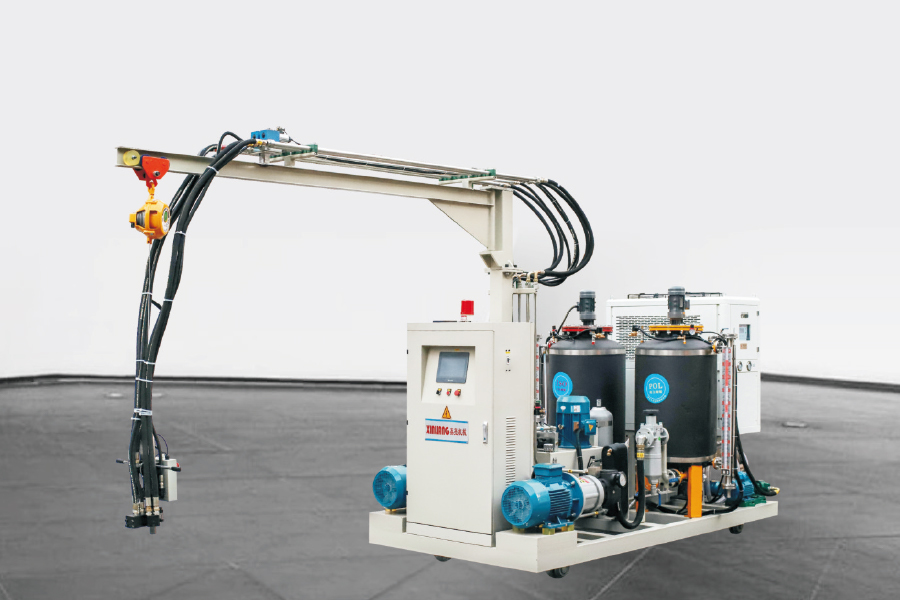
구성은 Cyclopentane 고압 발포 기계와 동일합니다. 유일한 차이점은 기계를 주입을 위해 움직여야하는 일부 고객 공장의 경우 기계 아래에 바퀴가 있다는 것입니다. 주파...
세부 사항 를 참조하십시오 -
사이클로 펜탄 프리믹스 시스템의 작동 원리 특정 공식 비율에 따라 폴리 우레탄 생성물의 후속 생산을위한 균일 한 프리 믹스를 형성하기 위해 이소시아네이트, 폴리 에테르 ...
세부 사항 를 참조하십시오